

油壓沖床加工適合哪些工件?下單前要比較的條件
油壓沖床加工適合深引伸、厚板成形與保壓整形件,本文說明判斷方式、模具與機台規格怎麼比較,以及詢價到首件驗收的流程重點。
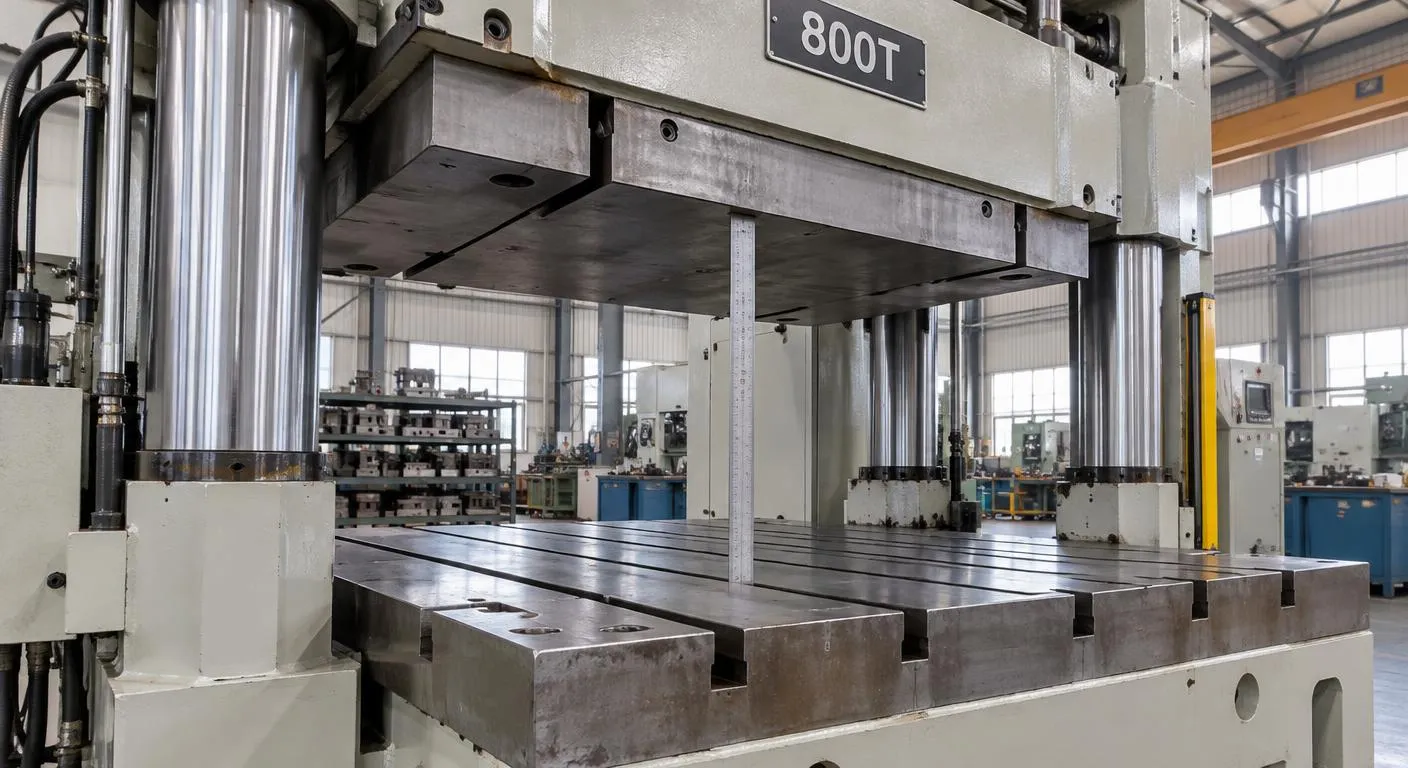
如果你手上的工件需要深度引伸、厚板成形或保壓整形,詢價時常會被引導到油壓沖床加工,但同一張圖面拿給不同工廠,報價與建議製程可能差很多。這篇從工件特性切入,說明哪些零件適合油壓設備、下單前該比較哪些條件,以及模具與機台規格如何影響交件品質與費用結構,讓你在比價時看得懂差異從哪裡來。
■ 哪些工件適合油壓沖床加工
油壓設備在整個行程中都能輸出設定的壓力,還能在下死點停留保壓,因此杯狀、筒狀的深度引伸件、厚板彎曲成形、壓印與整形校平,常會交給油壓沖床加工處理。曲軸式機械設備則不同,額定噸位只在接近下死點時才完整發揮,但行程速度快。判斷時可以看圖面上的引伸深度與板厚比例,以及成形後是否需要靠保壓來壓住回彈。
反過來看,油壓沖床每分鐘的行程數較低,若工件只是薄板沖孔、年用量又高,單件工時會把成本拉上去。另一個容易被忽略的成因是落料時的斷裂衝擊:材料剪斷瞬間壓力突然釋放,機台若沒有緩衝設計,長期會影響模具刃口與精度。批量不大、形狀深、需要保壓的件最能發揮油壓設備的優勢,其餘情況就值得一併評估其他設備。
閉模高度要對得上:
模具閉模高度若超出機台可調範圍,就算噸位足夠也裝不上去;在油壓沖床上加墊塊勉強使用,會增加偏載與滑塊受力不均的風險。留意壓力中心位置:
工件形狀不對稱時,成形力的中心會偏離滑塊中心,長期下來會加速導軌磨耗,討論模具設計時可以請對方說明壓力中心怎麼配置。參訪時看安全裝置:
實地走訪工廠時,可以留意機台是否裝有光電安全裝置或雙手操作按鈕,這反映現場的作業管理習慣,也是評估長期配合穩定度的線索。
■ 從詢價、試模到首件驗收的流程
詢價時提供圖面、材質與板厚、年用量、每批數量與公差要求,工廠會據此評估沖床機台的噸位、台面尺寸、行程與閉模高度是否容納得下模具。噸位並不是越大越好,大噸位設備的每小時費率較高,小零件放上大台面也不見得省事。可以請對方說明預估噸位的計算依據,以及是否需要分成多道工程引伸、中間要不要退火,這些都會直接反映在單價上。
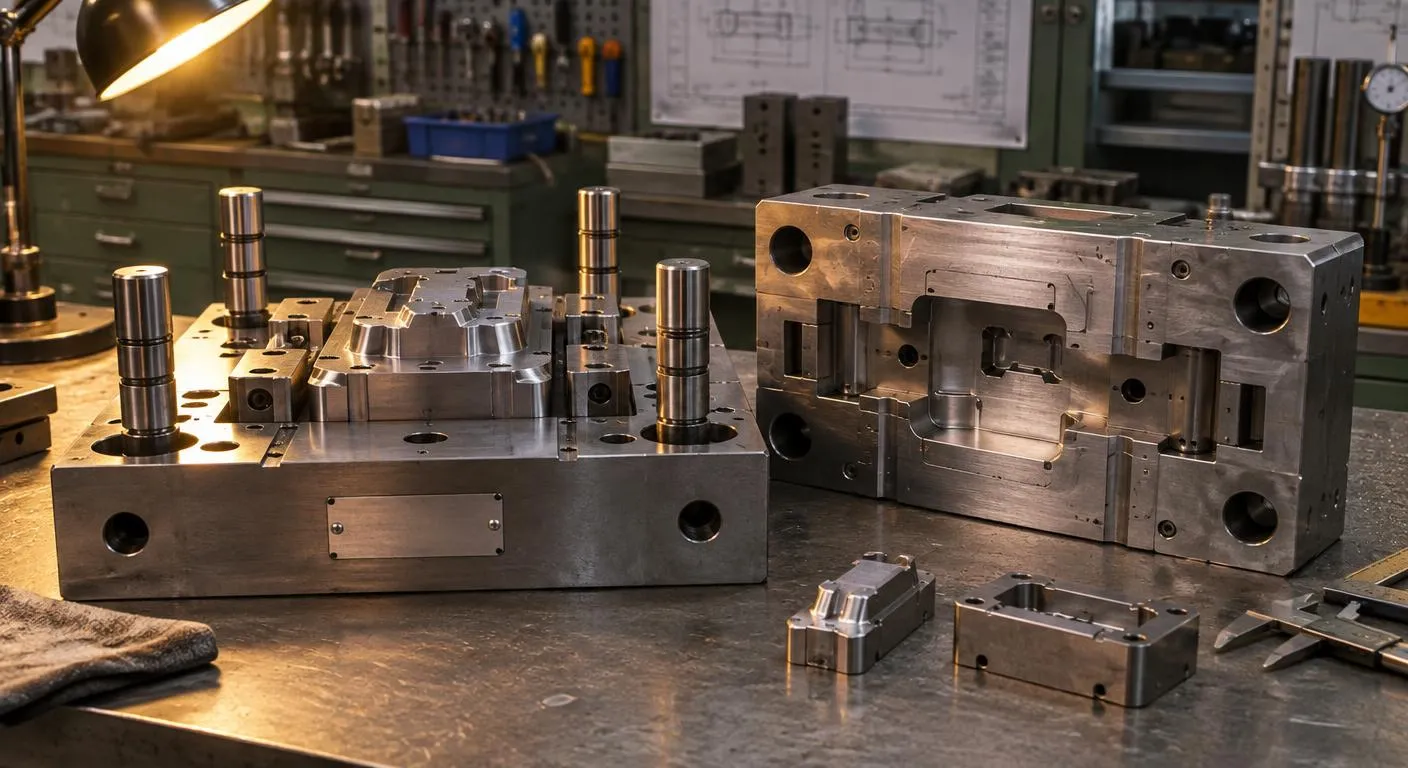
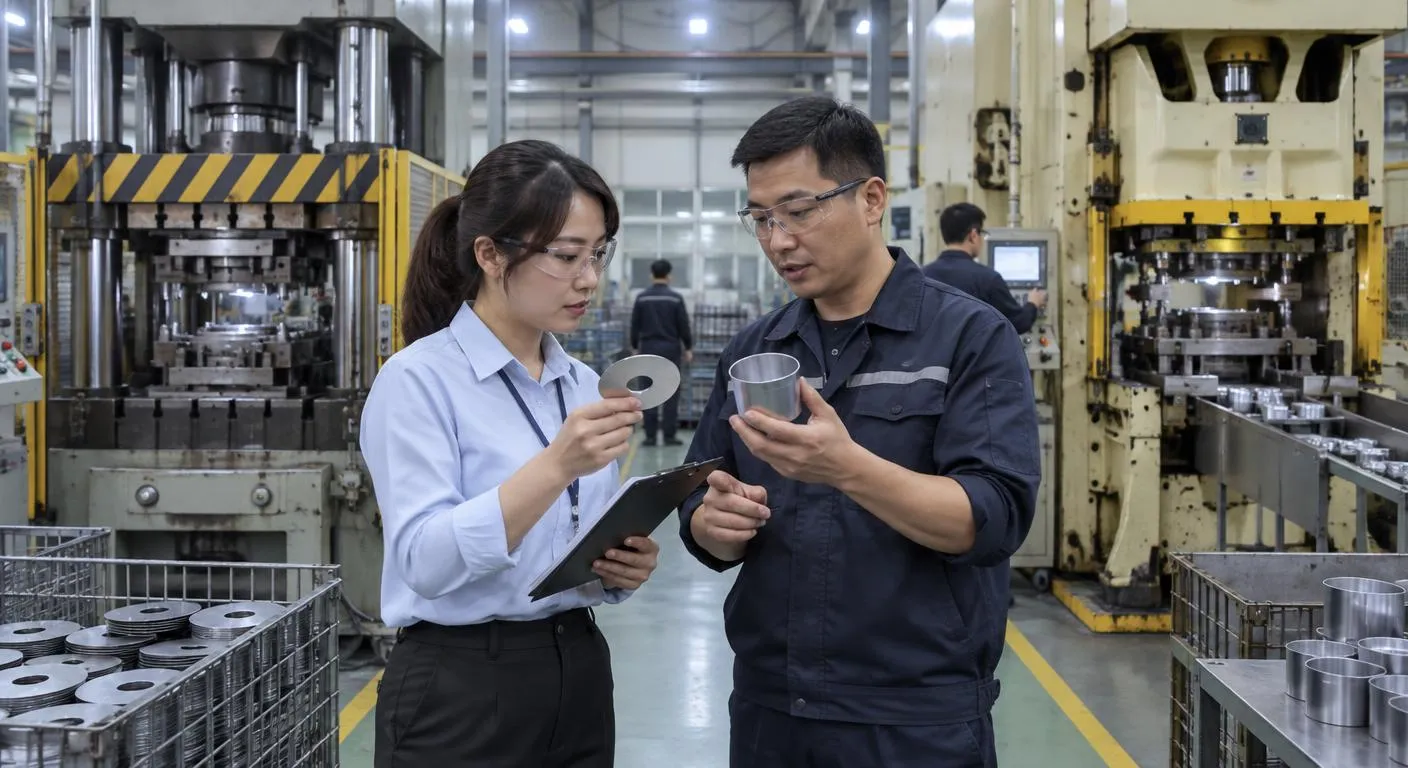
沖床模具通常是整筆費用中一次性投入最大的部分,報價單要分清楚模具費、試模費與單件加工費,並寫明模具所有權歸屬與保管地點。試模完成後以首件檢查比對尺寸、引伸後的壁厚變化與表面拉傷,雙方簽認的樣品就是量產驗收的基準。深引伸件常會使用引伸油,若後段還要電鍍或塗裝,脫脂清洗是否包含在報價內也要先講好,否則容易產生附著不良的風險。
■ 油壓式與機械式設備怎麼取捨
採購人員在比較沖壓機台類型時,可以用工件形狀與批量來取捨。如果是深引伸、厚板成形或需要保壓定型,且屬於少量多樣的訂單,油壓設備能依工件調整行程與壓力,換模後試做較有彈性;如果是薄板落料沖孔、年用量大且適合做成連續模,機械式設備的高速度能壓低單件成本。伺服式設備可以程式控制滑塊運動,兼顧部分彈性與速度,但費率通常較高,值不值得要看工件複雜度與品質需求。
| 油壓式設備 |
|---|
| 油壓式沖床機台的行程與壓力可依工件設定,能保壓,適合深引伸、厚板成形與整形校平;速度較慢,費用多反映在機台工時與換模調整。 |
| 機械式設備 |
| 機械式沖壓機台以曲軸驅動,速度快,適合薄板落料、沖孔與連續模大量生產;調整彈性較低,費用重心在模具開發,量大時單件成本較低。 |
■ 常見問答 (FAQ)
Q1: 只做幾十件樣品,值得開一套正式模具嗎?
要看情況,關鍵在後續是否會量產。若樣品只用於驗證外型與組裝,可評估以簡易模或雷射切割加折彎替代;若確定量產,直接開正式沖床模具,樣品就能反映量產品質,也省下第二次開發的費用。
Q2: 量產中途模具磨耗或改模,費用由誰負擔?
要看合約怎麼約定。刃口研磨、彈簧更換這類正常維護,常在報價階段談好由哪一方負擔;若是因圖面變更而改模,多半屬於新增費用。下單前把維修責任與改模計價方式寫進報價單,事後比較不會有爭議。
| 下一步可以整理圖面、材質與預估用量,向提供油壓沖床加工的工廠詢問建議噸位、工程數與模具費的計算方式,並請對方把試模與首件驗收條件寫進報價單。 |

相關服務
-
量產單價談不下來時,金屬成型加工成本怎麼拆
金屬成型加工單價由材料、模具、工時與後加工組成,本文教你拆解
-
鈑金沖壓報價怎麼看:模具費與件數攤提的算法
拆解鈑金沖壓報價中的模具費、單件加工費與材料損耗,說明複合模
-
沖壓模具開發從圖面到量產:每一步在做什麼
沖壓模具開發從圖面審查、排樣設計、試模修模到量產驗收,本文拆
-
第一次委外金屬沖壓件:開模前要談清楚的事
第一次委外金屬沖壓件前,看懂報價差異成因、開模到試模的流程,
-
油壓沖床加工適合哪些工件?下單前要比較的條件
油壓沖床加工適合深引伸、厚板成形與保壓整形件,本文說明判斷方
-
鈑金沖壓件毛邊與變形怎麼判斷?從成因看懂品質
鈑金沖壓件出現毛邊、裂紋或尺寸跑掉時,本文說明常見成因、驗收
-
相關詢價
-
強化玻璃及鍍膜 以下協助
來自:日OO陽OO股OO限OO台OO公O 詢價
**@sanyok.co.jp
-
凸輪的製造 原本機台的凸輪磨損 想做個新的
來自:嵐OO業OO有OO司 詢價
***ibbon@gmail.com
-
希望尋找能協助完成金屬實心圓簪身加工、表面處理及電鍍的合作廠商;若電鍍需由配合廠商處理,也希望能協助整合評估,
來自:夏OO 詢價
***na0632@gmail.com