


電子金屬零件加工評估重點
整理電子金屬零件加工的圖面判讀、CNC流程、鋁材比較與檢驗重點,協助評估零件加工方案與製程風險。
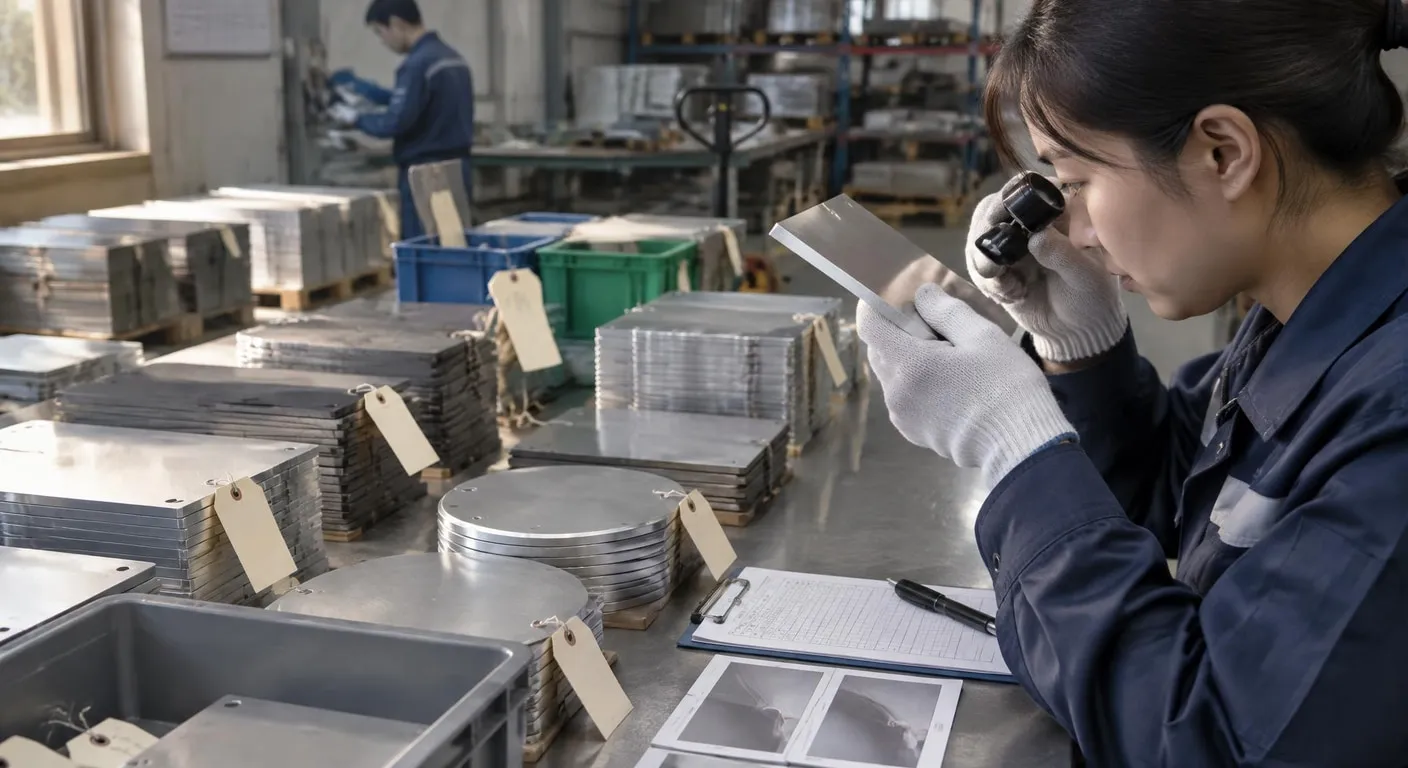
金屬零件加工的判斷,不能只停留在圖面尺寸或材料名稱。從零件用途、基準設定、裝夾方式,到刀具路徑與檢驗節點,每一項都可能影響可製造性與後續裝配。本文以一般評估角度整理電子零件與鋁材案件常見的判斷順序,協助讀者比較加工方案時抓住真正需要確認的條件。
■ 先從圖面與需求診斷
判斷電子金屬零件加工是否可行時,不能只看外形,還要核對材料狀態、基準位置與關鍵尺寸。圖面若同時包含細小孔位、薄壁、深腔或多方向公差,就需要確認量測基準能否重現設計要求。用途與裝配關係也應一併釐清,否則即使單一尺寸合格,組裝時仍可能出現干涉、鬆動或方向錯置。
評估零件代工時,重點不只是能否切出形狀,也包括圖面版本、材料批次、數量變化與檢驗責任如何銜接。少量試作通常要先確認基準與裝夾,批量案件則要關注治具重複性、刀具磨耗及首件到後續批次的判定方式。若這些條件沒有先寫清楚,後續容易因認知不同而反覆修改。
先看圖面條件:
先確認圖面基準、關鍵尺寸、材料狀態與檢驗方式,再判斷加工條件是否具備可執行性,避免只看單一報價或單一尺寸。同步管理風險:
少量試作與批量生產的風險不同,應同步檢查治具、刀具、基準轉換及首件確認方式,讓後續品質判定有依據。材料不能只看名稱:
材料名稱不等於加工條件,還需確認硬度、表面狀態、毛胚尺寸與後續用途,才能合理比較加工方案與檢驗要求。
■ 把製程拆成可檢查節點
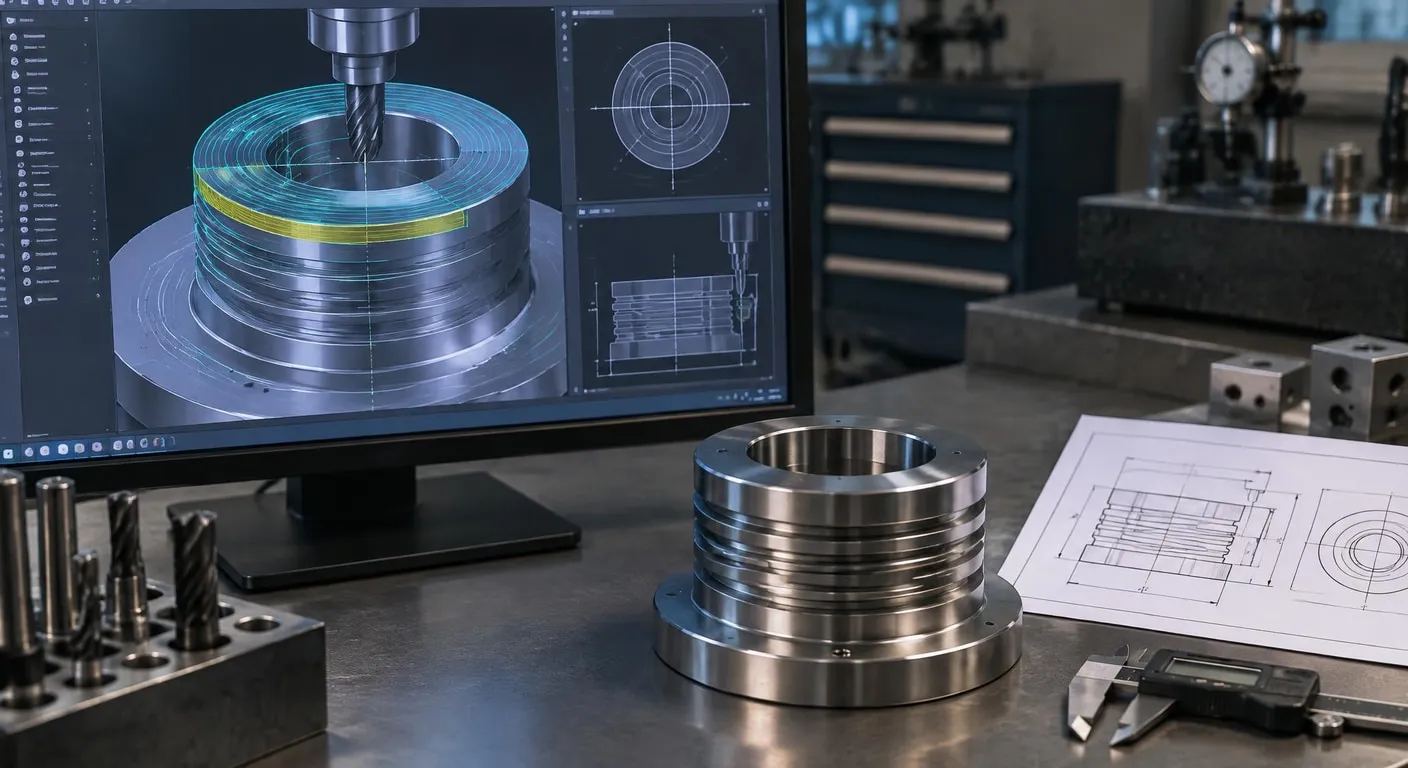
零件CNC加工的流程重點,是把圖面基準轉成可執行的裝夾、刀具路徑與檢查節點,而不是只追求切削速度。一般可先確認毛胚餘量,再規劃粗加工、半精加工與精加工的順序,並保留必要的定位面與檢驗面。每次換面都要重新確認基準轉換,避免累積誤差被帶到最後尺寸。
規劃鋁合金CNC加工時,應特別留意材料去除後的變形、薄壁支撐、排屑與刀具磨耗。加工條件不能只套用固定參數,還要依截面、深度、夾持面與表面要求調整。完成加工後,應按照圖面標示安排尺寸、孔位、平面度或外觀檢查,並保留首件判定依據,方便後續追溯與溝通。
■ 材料與加工方案如何比較
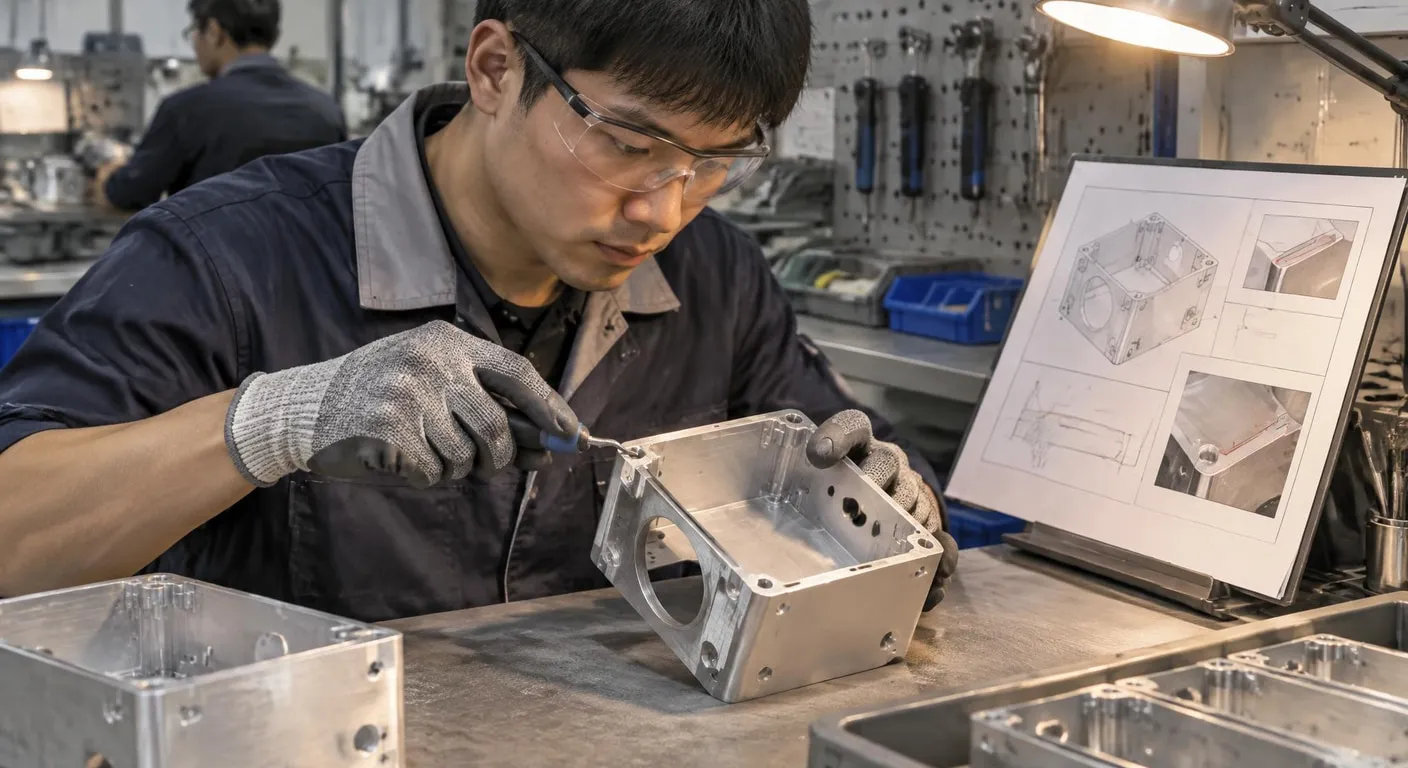
比較鋁合金方案時,工作人員應同時檢查材料特性、薄壁變形、毛邊控制與後續裝配需求。鋁材通常具備重量較低與切削反應明顯等特性,但不同牌號、截面與熱處理狀態仍會影響尺寸穩定性。若零件有薄壁、深槽或多面定位,應把裝夾變形、刀具負荷及表面要求一起納入,而不是只以材料單價判斷。
| 材料條件 |
|---|
| 確認材料牌號、硬度、毛胚尺寸與表面狀態,並對照圖面用途;材料不同可能影響刀具選擇、變形控制、表面品質與檢驗方式。 |
| 加工規劃 |
| 比較加工面數、定位基準、孔槽深度與公差分布,再檢查裝夾是否會遮蔽關鍵面或造成變形,避免只用設備名稱判斷可行性。 |
■ 常見問答 (FAQ)
Q1: 評估零件加工時要準備哪些資料?
可先提供零件圖、材料牌號、預估數量、關鍵尺寸與表面要求。若圖面尚未完整,也應標示用途、裝配位置及必須確認的尺寸,方便先辨識加工難點。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 少量加工也需要規劃檢驗嗎?
不一定。少量案件仍需確認裝夾方式、基準建立、刀具路徑與首件檢查;若數量增加,則要再評估治具重複性、量測紀錄及批次一致性的管理方式。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正評估金屬零件加工方案,可先整理圖面、材料、數量與關鍵公差,再依加工流程與檢驗需求逐項比較,降低溝通落差。完成前再逐項核對需求、風險與驗收依據。 |

相關服務
-
相關詢價
-
老闆您好:傳統重型擺動式不鏽鋼-鐵製防洪大門。修繕需求: 門邊附掛的黑色實心防水橡膠條已經碳化硬化、表面剝落.不知道貴公司有服務嗎.謝謝
來自:胡OO 詢價
***44659@yahoo.com.tw
-
想詢問車床,立式車床為佳。
來自:一OO際OO有OO司 詢價
**@yichia.com.tw
-
碳纖維板材 想詢問台灣製造的碳纖維板
來自:激OO份OO公O 詢價
***awang@performancescorp.com