

手工具製造:快拆壓接鉗選用指南
比較手工具製造與快拆壓接鉗的選用重點,掌握模具規格、端子相容性與汽修線束壓接檢核方法。先依需求確認內容。
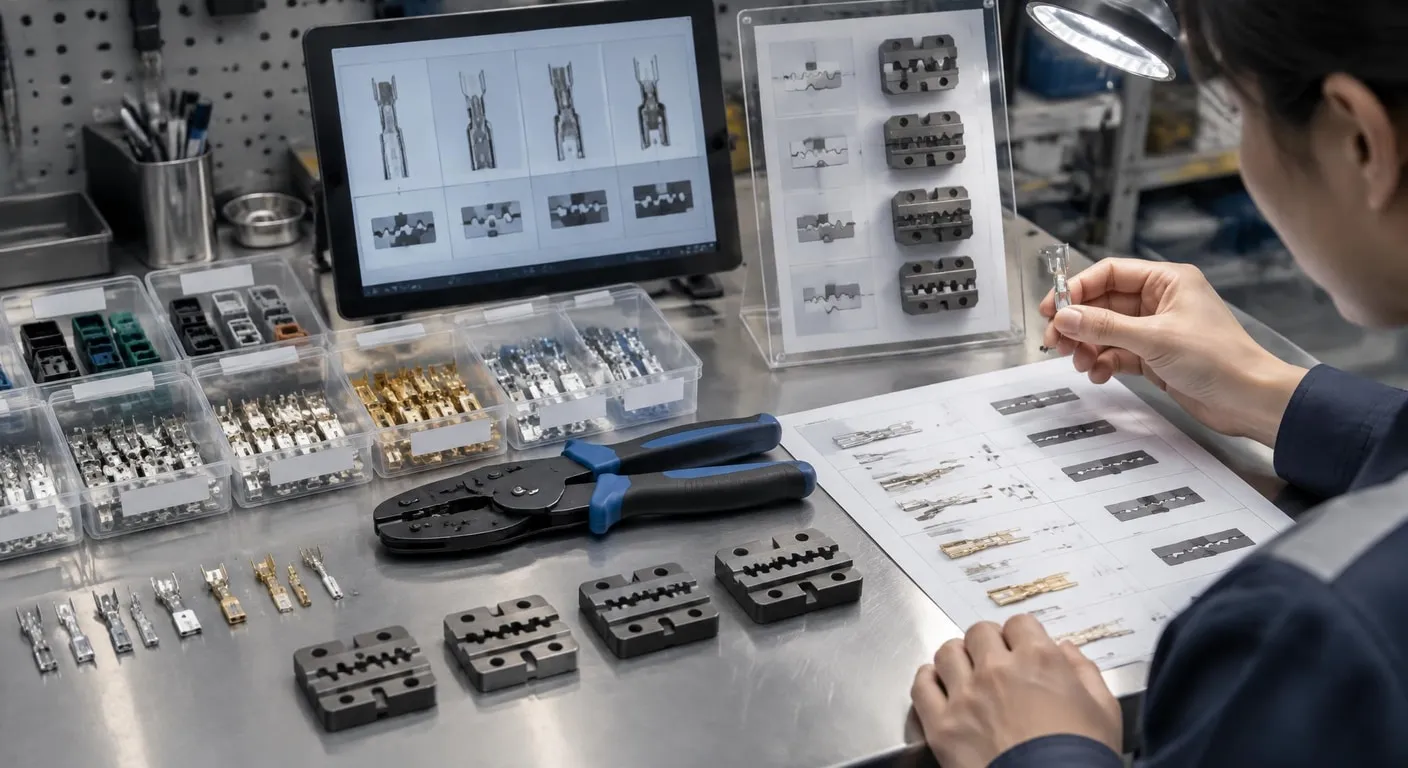
汽修線束與端子作業常同時面對規格差異、模具更換與壓接一致性問題。選擇工具時,不能只比較握把外型或棘輪結構,還要把端子、線徑、壓接區段與檢查方法放在同一套判斷框架中。本文從工作條件、模具配置與使用風險切入,整理評估時可實際核對的重點。
■ 先判斷端子與工具是否相容
手工具製造的判斷不能只看外觀,還要對照端子規格、適用線徑、壓接位置與後續檢核方式。對汽修線束而言,端子金屬厚度、導線尺寸及絕緣套固定區都可能影響模具選擇;若只依握力或壓痕深淺判斷,容易忽略導體區與絕緣區需要不同支撐的情況。先建立工件清單,才能知道工具是否真的適用。
快拆式棘輪壓接鉗適合被放在「模具能否快速切換」與「棘輪閉合是否穩定」兩項條件下檢查,而不是單看拆裝便利性。使用者應確認模具裝入後是否確實定位、棘輪是否能完成完整閉合,以及端子放置位置是否容易重現;若不同模具的標示不清,快速更換反而可能增加選錯規格與返工風險。
先核對規格:
先確認端子規格、線徑與壓接位置,再決定模具組合;規格不明時,不宜只依外觀或手感判斷工具是否適用。確認模具定位:
快拆模具雖能縮短更換時間,仍須檢查定位、磨耗與閉合狀態,避免模具未到位便開始施力。先確認需求與限制,再逐項核對材料、流程與驗收條件。完成後再驗證:
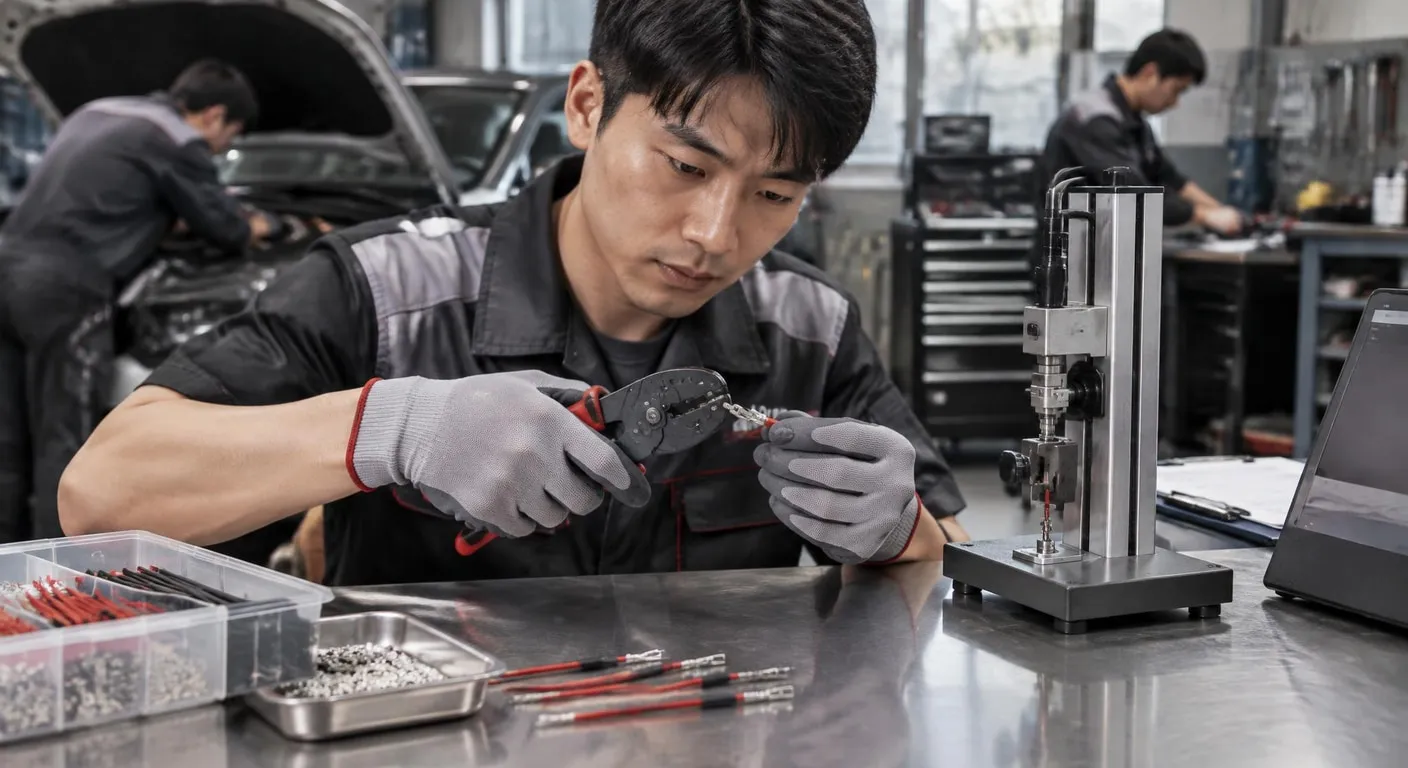
完成壓接後,應檢查端子變形、導線固定與絕緣區受力情形,必要時搭配拉力或尺寸檢核。先確認需求與限制,再逐項核對材料、流程與驗收條件。
■ 依流程降低換模與壓接風險
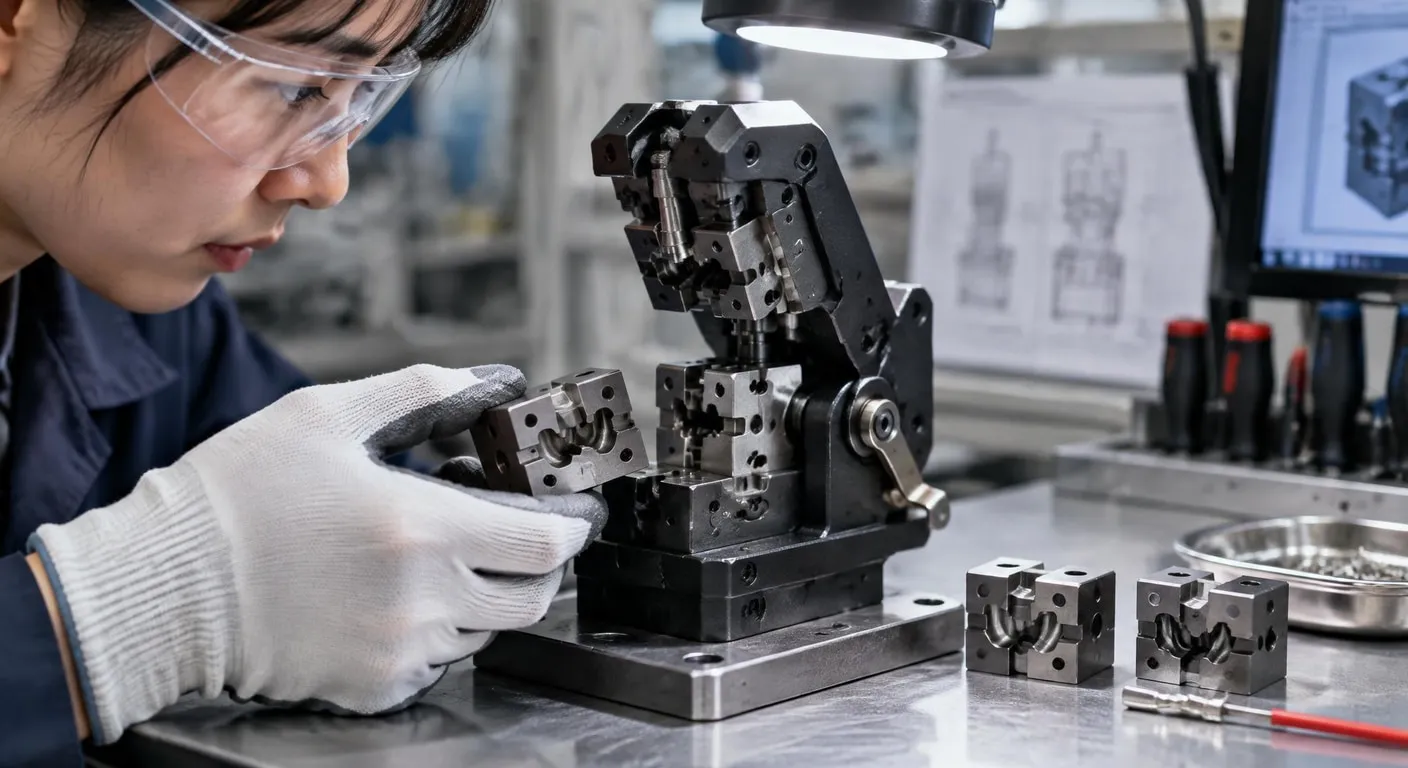
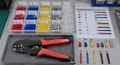
選擇快拆式壓接口模系列時,應確認每組模具的定位方式、適用端子與壓接區段,避免只追求更換速度。可先將常用端子、線徑與模具編號對照整理,再以代表性工件試壓,檢查壓痕位置、端子變形與導線固定狀態;若同一模具涵蓋多種規格,更要保留清楚的辨識方式,降低現場拿錯模具的機會。
實際使用快拆壓接鉗時,技師仍須在每次更換模具後確認閉合位置與端子受力,才能降低壓接不一致的風險。流程可分為裝模定位、端子與導線放置、分段施力及成品檢核;遇到棘輪無法完整閉合、端子偏移或壓痕不對稱時,應先停止並回查規格,不宜用加大力道掩蓋問題。
■ 比較工具配置與使用取捨
若作業經常面對不同端子與線徑,專業雙壓接汽修工具的價值在於能同時處理不同壓接區段,並讓操作者依端子結構調整配置;但工具功能越多,越需要清楚標示適用範圍與建立試壓標準。相對地,單一規格工具較容易管理,卻可能在規格變動時增加換工具或重工機會,因此應按實際工件種類、換模頻率與檢查能力取捨。
| 規格核對 |
|---|
| 先列出端子型式、導線線徑、導體與絕緣壓接區,再對照模具標示與閉合條件。規格越多元,越需要保留清楚的模具辨識與試壓紀錄。 |
| 配置取捨 |
| 比較工具時,同時檢查模具定位、棘輪閉合、握持操作與完成後檢核;快速更換可提升彈性,但不能取代端子相容性與壓接品質確認。 |
■ 常見問答 (FAQ)
Q1: 如何判斷壓接鉗是否適合汽修線束?
可先從端子系列、適用線徑、壓接位置與模具更換需求判斷。若同一作業涉及多種端子,快拆模具能減少更換阻力;但仍要確認每組模具與端子規格相符,不能僅以工具名稱或外觀作為依據。
Q2: 快拆模具挑選時應注意什麼?
快拆設計的重點不只是拆裝速度,也包括模具是否能穩定定位、閉合後是否保持一致,以及更換後是否容易重新確認規格。實際使用前仍應依端子與線徑做試壓,再檢查壓痕與導線固定狀況。
| 若正在評估汽修或線束作業用工具,建議先整理端子規格、線徑與壓接要求,再依模具更換方式與檢核流程比較合適的配置。 |

相關服務
-
相關詢價
-
鐵配件報價 公共工程案件
來自:茂OO程OO公O 詢價
***.taiwan@msa.hinet.net
-
烘豆機除煙詢價費用
來自:吳OO 詢價
***ly81313@hotmail.com
-
金屬窗簾詢價費用
來自:廖OO 詢價
***olt515@gmail.com