

專業棘輪端子壓接鉗選型重點
專業棘輪端子壓接鉗怎麼選?從規格核對、樣件試壓到工具組取捨,整理端子接線的實用判斷重點與風險。
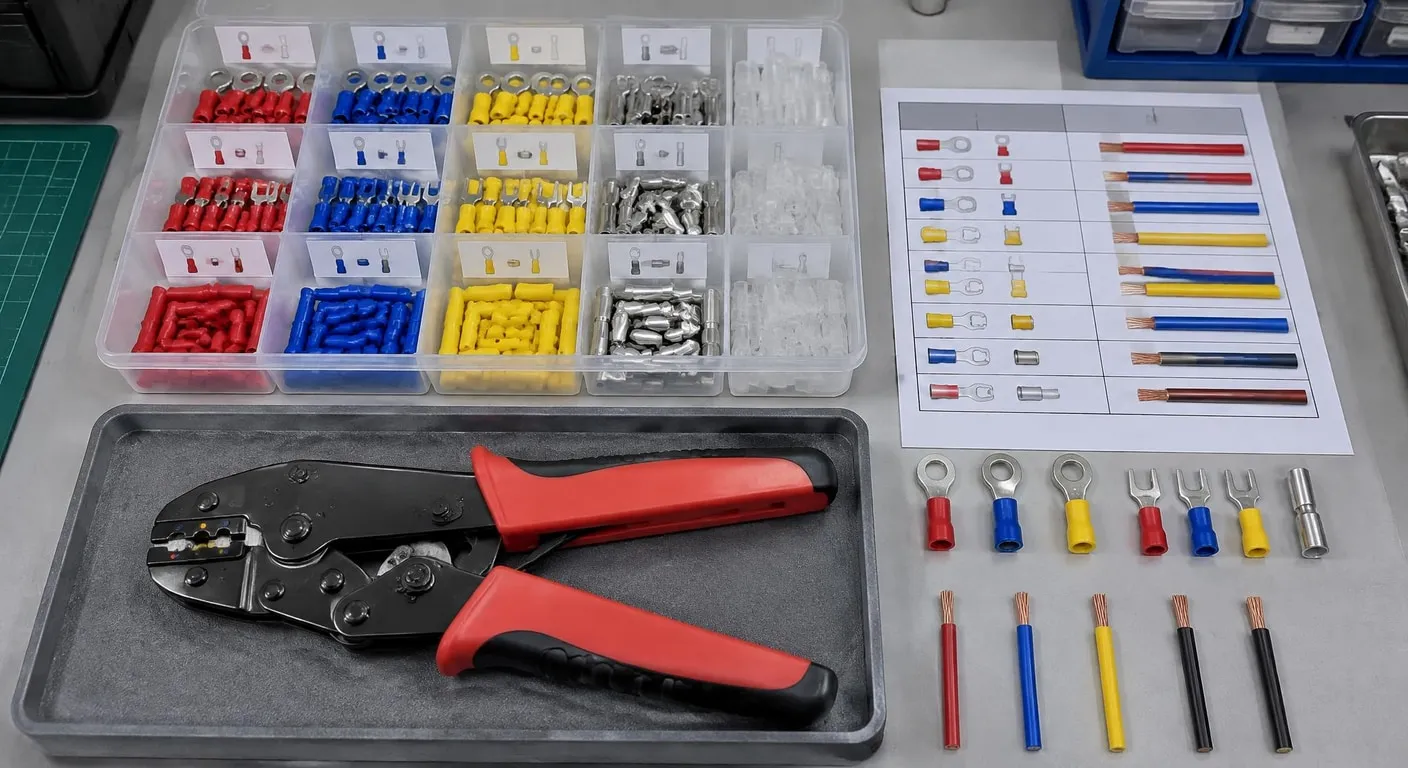
端子接線的穩定性,不只取決於工具能否夾緊,也與端子、線徑、模口及前段剝線品質是否相符有關。面對單支工具或成套配置,先整理實際規格與檢查方法,再進行樣件試壓,通常比單看外形、握感或配件數量更容易做出合理判斷。以下依選型、備料、試壓與比較順序說明。
■ 先找出壓接不穩的原因
評估專業棘輪端子壓接鉗時,先把端子型式、導體線徑與模口標示放在同一張規格表核對,避免外觀相近就直接混用。棘輪可協助完成設定行程,卻不能替代材料匹配;模口過大可能夾持不足,過小則可能傷及線芯。若端子另有絕緣支撐部位,也要一併確認樣件的觀察位置,才能分辨接點問題來自規格不合還是操作偏差。
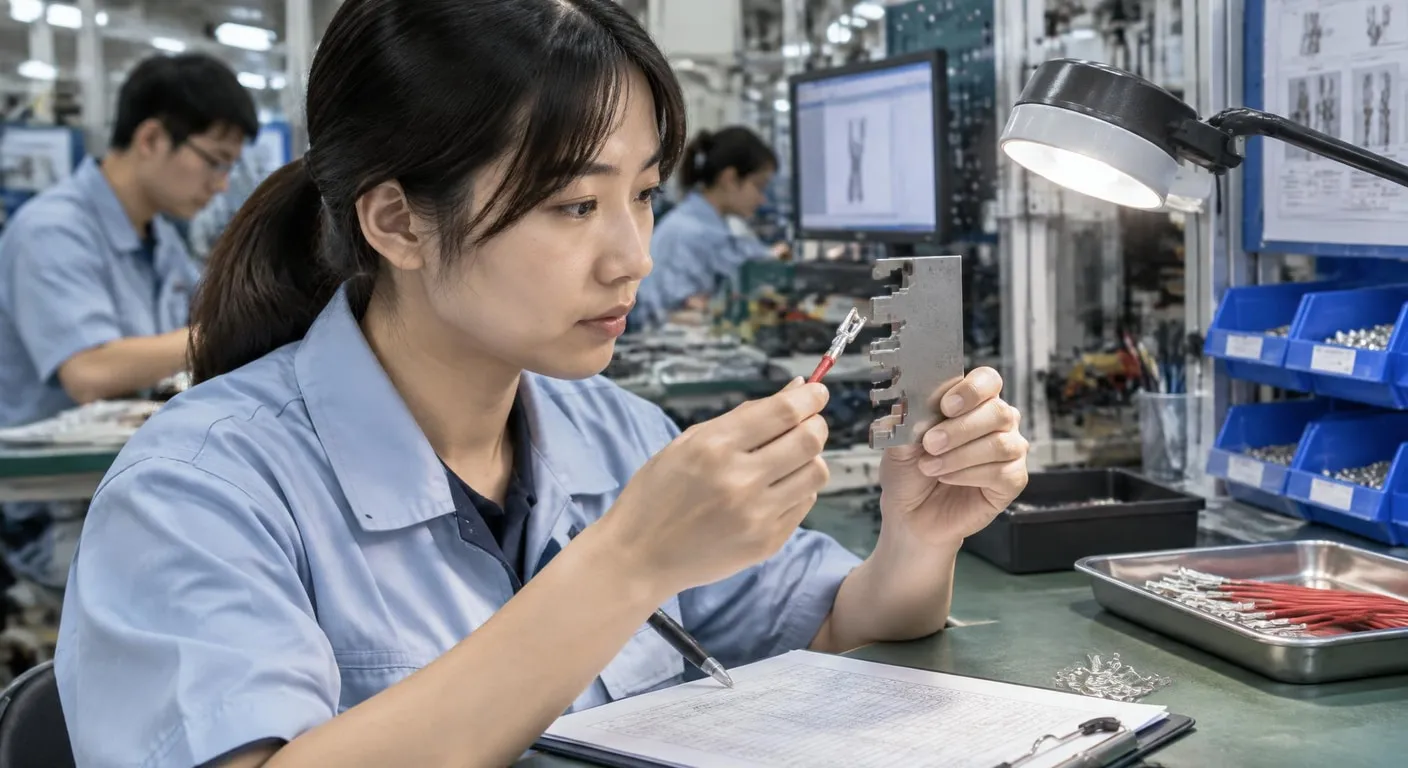
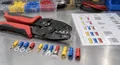
判斷壓接鉗是否合用,不宜只看握柄是否順手或端子表面是否留下壓痕,還要檢查模口輪廓、端子方向及壓後形狀。操作員使用壓接鉗完成樣件後,應對照端子要求查看壓痕位置、線芯露出量與絕緣支撐部位,而非只看端子有沒有夾住。若試件歪斜或導體外露,先回查剝線長度與插入深度,再判斷是否需要更換工具規格。
先核對規格:
先確認端子型式、導體線徑、模口標示與適用範圍,資料不完整時先做樣件,不要僅憑握柄手感或外觀相似就直接投入批量作業。再看樣件:
試壓後檢查壓痕位置、導體露出量、端子歪斜與絕緣支撐;若結果不一致,應回查線材準備、插入深度及模口固定狀態。異常先停用:
若棘輪無法完成行程、刀口傷及線芯或模口出現異常磨耗,應先停止使用並釐清原因,不要以增加握力掩蓋工具不匹配。
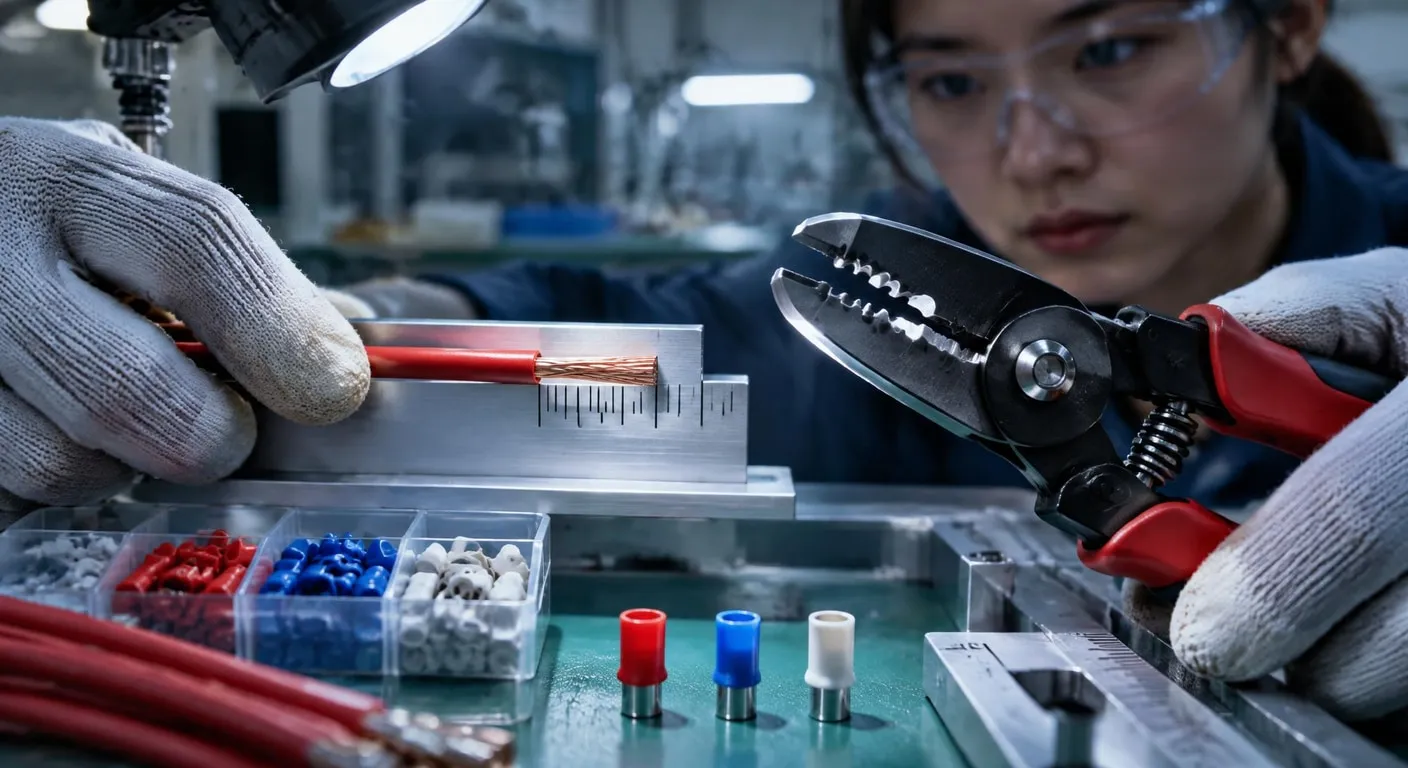
■ 從備料到試壓的檢查順序
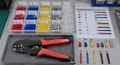
規劃壓接工具組時,先把剪線、剝線、端子定位與壓接分成連續工序,再依端子種類核對各工具的適用範圍。剪切面若不平整,或剝皮時切傷導體,即使後續模口正確也難以補救;因此試作時應記錄剝皮長度、線材插入位置與壓痕。完成樣件後再按適用要求檢查外觀及保持狀態,結果不一致時逐項排除材料、設定與操作差異。
向壓接工具廠查詢產品資料時,可把端子規格、導體截面及預計使用的模口型式列成問題,確認標示、配件對應與保養檢查方式。不同工具的模口配置及棘輪釋放方式可能有差異,不能把一款的操作經驗直接套用到另一款。更換模口後先檢查固定狀態,再用相同材料試壓並留存結果;若出現異常阻力或壓痕偏移,應停下來檢查原因。
■ 單支與整組如何取捨
比較剝線剪線工具時,應看刀口是否適合線材、剝皮長度是否容易維持一致,以及剪切後線芯有無散開或受傷。單支工具適合規格固定、現場已有其他配套的情況;整組工具方便集中管理不同工序,但仍要逐件確認適用範圍。若常用端子種類少,優先選擇標示清楚、樣件容易檢查的配置;若規格變動頻繁,則應重視模口辨識、更換與收納便利性。
| 規格核對 |
|---|
| 核對端子型式、導體線徑、模口標示與適用範圍,並記下容易混淆的相近規格。資料不足時先不要批量壓接,避免後續難以追查不穩定接點的來源。 |
| 樣件檢查 |
| 以實際線材製作樣件,觀察壓痕是否對稱、線芯是否完整進入端子,以及絕緣支撐是否位於合適位置;必要時再檢查保持狀態。 |
■ 常見問答 (FAQ)
Q1: 棘輪完成行程就代表壓接合格嗎?
不一定。棘輪機構只能協助完成設定行程,若模口、端子或線徑不匹配,仍可能形成外觀完整卻不穩定的接點。應用相同材料製作樣件,檢查壓痕、線芯與保持狀態,不能只看握柄是否釋放。
Q2: 壓接工具組應如何決定配件?
先列出實際端子型式與線徑,再確認工具本體、模口、剝線及剪線功能各自負責的工序。若有替換模具,也要核對標示、固定方式與收納辨識;配件多不代表一定較適合現場使用。
| 準備選購端子接線工具前,先整理端子型式、線徑範圍、作業量與檢驗要求,再用同組樣件比較工具配置,讓採購與使用判斷都有明確依據。 |

相關服務
-
相關詢價
-
鐵配件報價 公共工程案件
來自:茂OO程OO公O 詢價
***.taiwan@msa.hinet.net
-
烘豆機除煙詢價費用
來自:吳OO 詢價
***ly81313@hotmail.com
-
金屬窗簾詢價費用
來自:廖OO 詢價
***olt515@gmail.com