
台北AI智慧審稿與製程驗收
台北AI智慧審稿結合材料拉力、接觸電阻與印刷訂單追溯,建立可執行的製程驗收與品保判定流程。
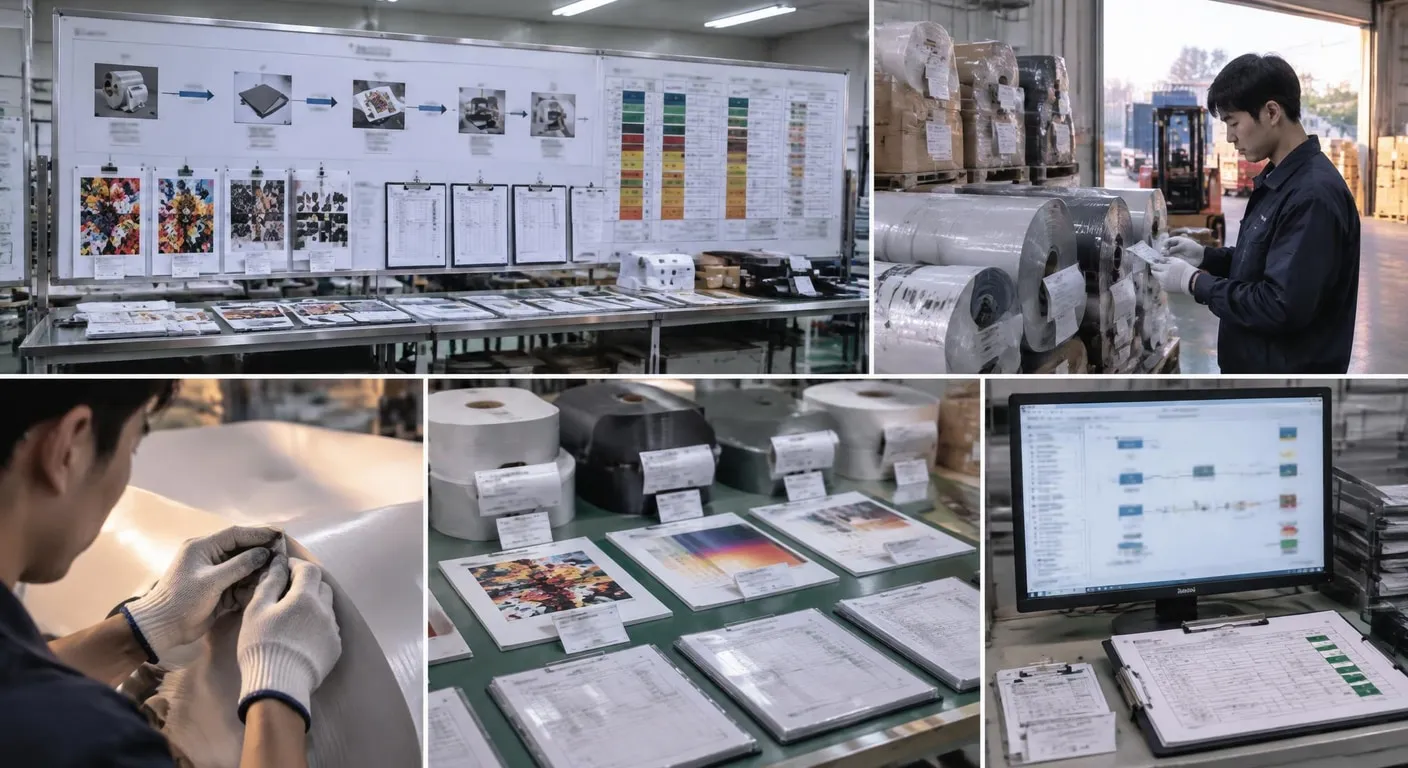
印刷成品的驗收不能只看顏色、裁切或表面整齊度;當材料同時承擔絕緣、支撐與接觸功能,風險往往藏在拉力、電阻、厚度及批次差異。本文從製程驗收標準與材料極限切入,整理如何串連印前檢核、實體測試、品保規範與訂單紀錄,建立可判定且可追溯的工程流程。
■ 先辨識材料與規格風險
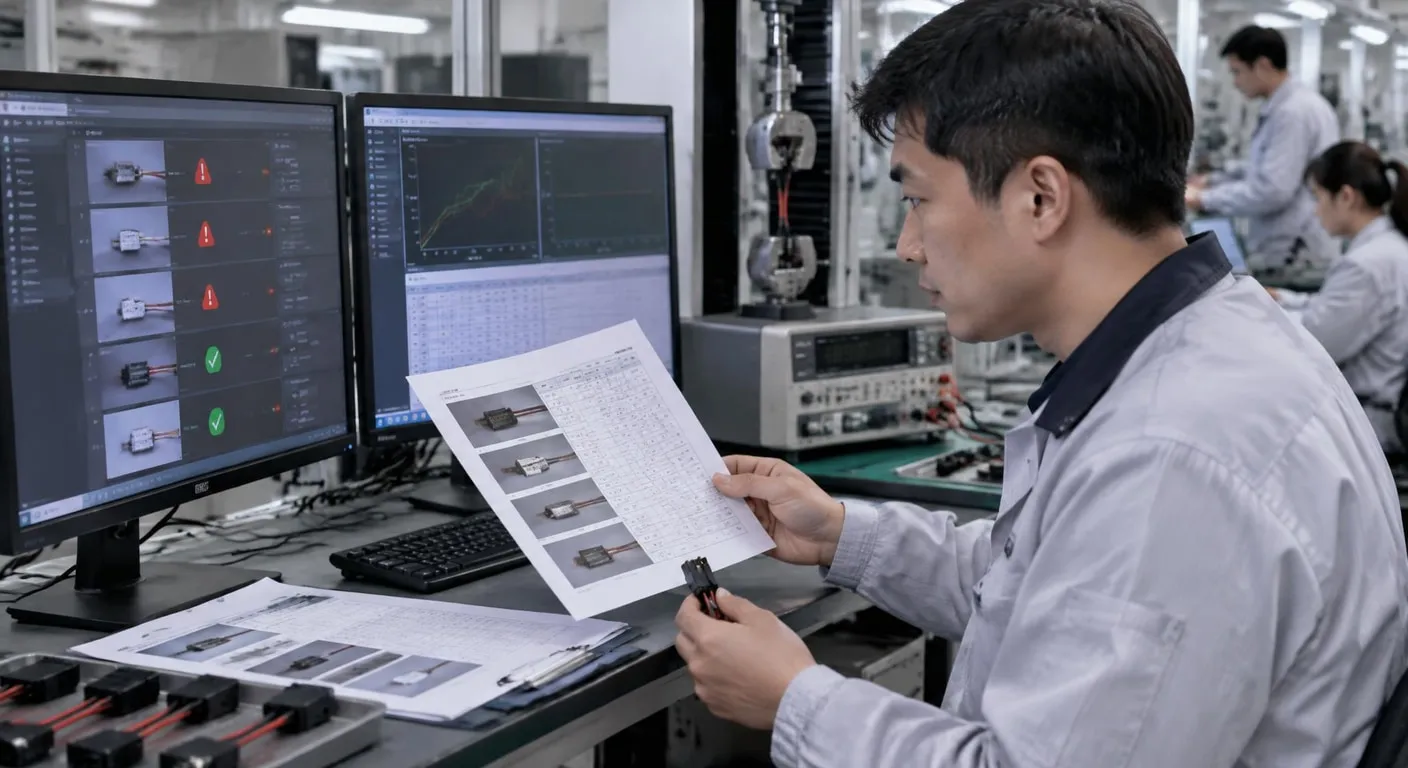
台北AI智慧審稿可先篩出文字、版面與檔案版本問題,現場技師仍須依流程核對拉力與接觸電阻並記錄結果。工程判斷還要整合材料厚度、基材結構、覆膜、孔位及端部固定方式;若只看外觀,可能漏掉剝離、變形、支撐不足或接點阻值漂移。因此,驗收前應列出量化規格、允收範圍與失效後果。
台中數位印刷適合少量、多版本與快速換單,但材料和設備條件變動,也可能放大色差、尺寸穩定性及附著差異。即時出樣不等於性能合格,仍要核對承印材料、油墨或塗層、固化條件及後加工狀態;若涉及絕緣支撐,更應把拉力破壞模式、接觸區清潔度與電阻上限納入首件及批次驗收。
先定義失效邊界:
材質極限不能只看外觀,應同步確認絕緣支撐拉力、接觸電阻與端部固定狀態,避免成品在裝配或使用後失效。數據必須可追溯:
驗收數據必須能回到批次、材料與製程條件,才能判斷異常來自印刷、加工或組裝,避免合格紀錄失去追溯價值。工具不取代驗證:
AI 可協助辨識版面與檔案異常,但不能取代材料試驗;涉及電氣性能時,仍須依規格執行抽樣與判定。
■ 建立可回溯的測試與放行流程
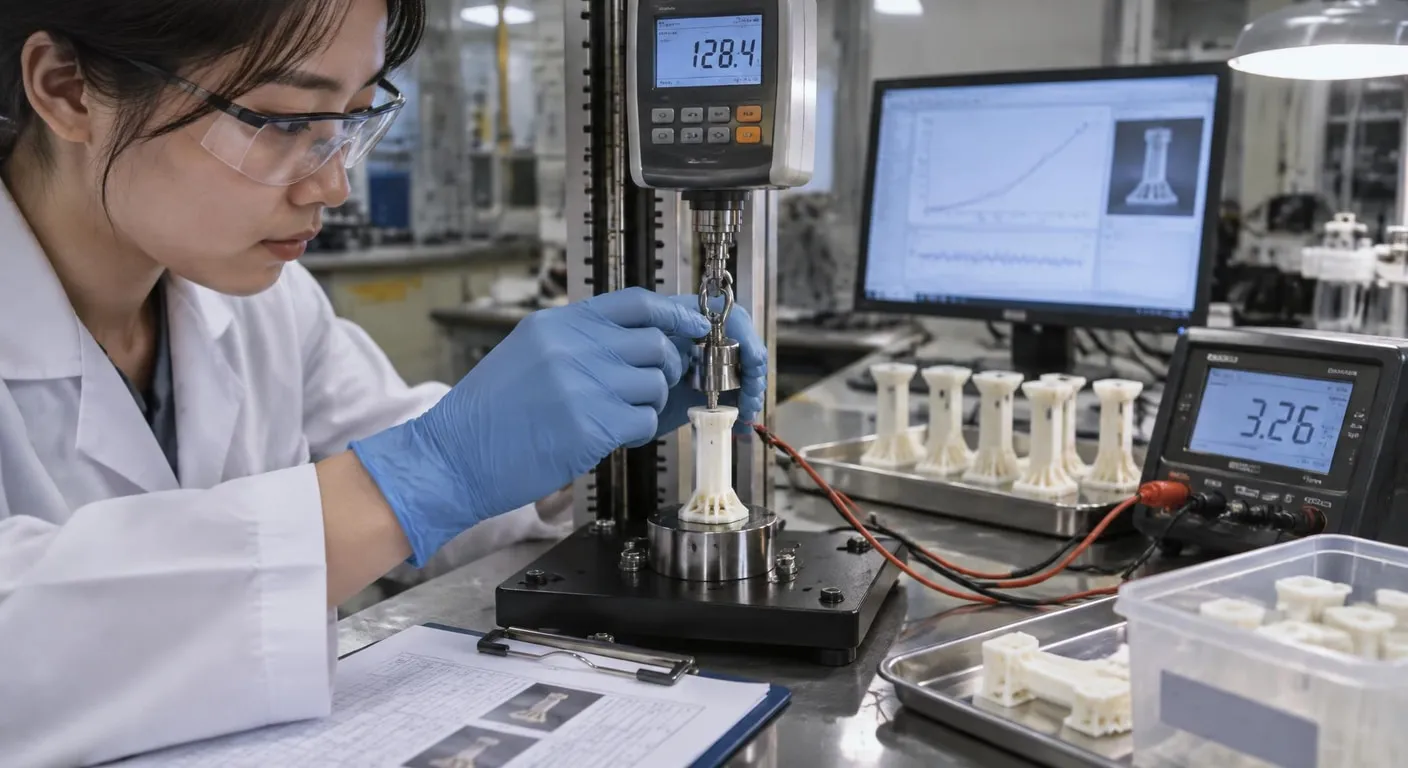
印刷資訊管理的重點不是增加表單,而是讓材料批次、版面版本、測試結果與放行判定彼此關聯。建議先建立唯一工單識別,再記錄承印材料、製程參數、樣本數量、儀器狀態與異常處置。拉力測試要固定夾持方式、施力方向及破壞型態;接觸電阻則須說明接點位置、量測條件與清潔要求。
印刷訂單追蹤若只停留在接單與出貨狀態,便無法說明哪一批材料曾經過拉力與電阻驗證。完整節點應包括檔案審核、首件確認、製程抽驗、異常隔離、重測、品保放行及出貨關聯。數據超規時,應保留原始值並標示待判定、重工、報廢或有條件放行,讓後續人員還原決策依據。
■ 比較驗收方法與管理取捨
印刷訂單管理若只追求交期與數量,容易忽略材料批次、測試樣本和放行條件;若把每項量測都納入,又會增加現場負擔。較穩健的做法是依失效風險分級:外觀與版本全數檢核,拉力及接觸電阻依規格抽樣或針對關鍵批次加驗,並定義重測、隔離與放行責任。
| 檢驗配置 |
|---|
| 外觀與版本適合全數檢核,拉力與接觸電阻則依材料風險、批次變動及失效後果設定抽樣。全檢資訊完整但成本較高,風險分級更能兼顧效率。 |
| 工具分工 |
| AI 審稿負責檔案與版面異常,儀器測試負責材料及電氣性能,人工判定整合例外與放行責任。三者分工可減少誤判,但仍須保留原始紀錄。 |
■ 常見問答 (FAQ)
Q1: AI 審稿可以取代材料與電氣測試嗎?
不能。AI 適合比對版面、辨識可見缺陷與提示版本異常,但絕緣支撐拉力、接觸電阻及材料耐受性仍須透過實體測試確認,並由規格負責人判定。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 製程驗收標準應從哪些數據開始?
應先確認材料批次、厚度、表面處理與加工條件,再依產品風險設定拉力、電阻、外觀及尺寸項目。量測還要保留樣本、儀器狀態與判定結果,才具備追溯性。
| 若面臨驗收數據分散、材料界線不清或訂單狀態難追查,建議先盤點規格、測試項目與紀錄欄位,再建立現場可執行的放行流程。 |

相關服務
-
相關詢價
-
VVS-OV5640CSP-8225N-VC
來自:刘O 詢價
***7491171@qq.com
-
UPS淘汰下來的電池
來自:莊OO 詢價
***huang@mydy.com.tw
-
Sony RX10V的價格
來自:翁OO 詢價
***19610304@gmail.com