印刷自動報價系統與產線效率評估
印刷自動報價系統 從握力負荷、快拆換模到工長排程,解析印刷管理系統如何串接報價、生產與流程資料,降低等待與人員
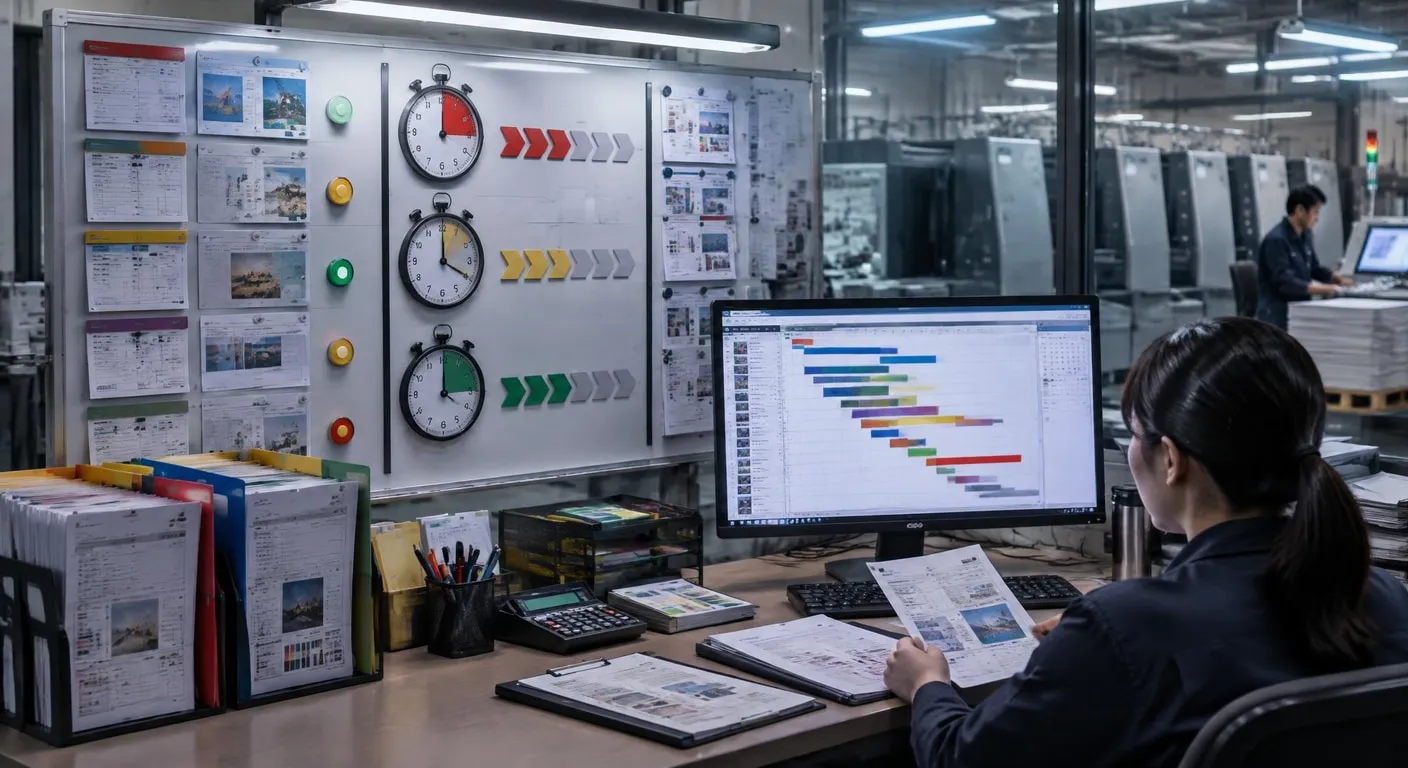
印刷現場的效率,不只取決於設備速度,也受到握力負荷、換模節奏、等待與臨時插單影響。當工長只能靠紙本或口頭追進度,技師疲勞往往在數據中消失。評估系統時,應把報價、排程、報工與人員操作放在同一條流程檢視,才能分辨真正的改善點。
■ 先找出效率真正卡點
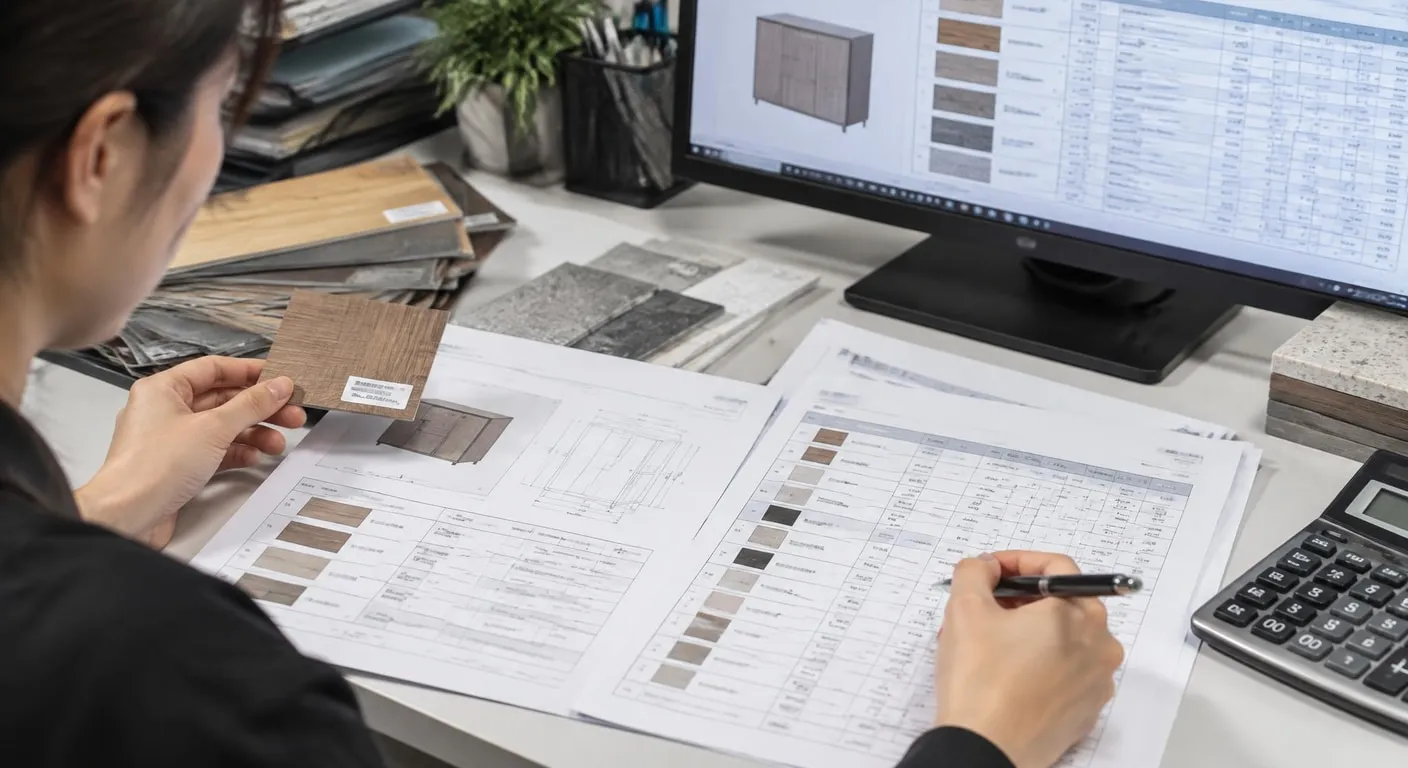
印刷自動報價系統若能固定紙材、加工與數量條件,便可減少重複查找與手算,讓前端報價資料更容易銜接後續排程。但判斷價值時,還要檢查特殊尺寸、急單、少量試印是否需要人工覆核,以及報價變更能否留下原因。若報價與現場條件脫節,前端看似快速,後端仍可能因材料不符或工序漏列而重排。
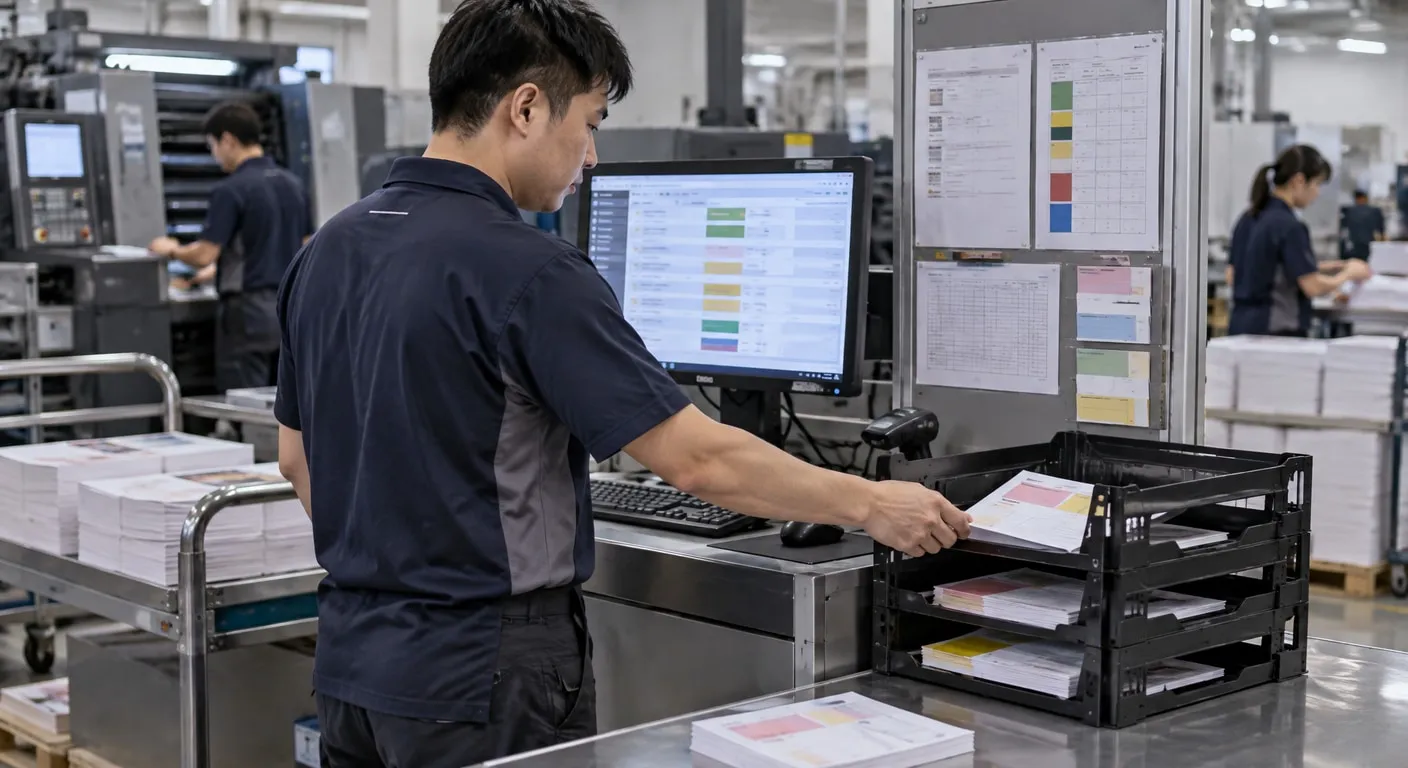
印刷管理系統的重點不在於把所有紀錄搬上螢幕,而在於讓工長看見可處理的狀態,例如哪張工單等待首件、哪台設備即將換模、哪個班別負荷偏高。若只統計完工數,容易忽略換模時的握力負荷、等待與臨時插單,工長應同步檢視工序耗時和人員配置。
先看人因負荷:
把握力、彎腰與反覆搬動列入觀察,可在導入前找出真正拖慢換模與報工的工序,而不是只追求系統畫面上的速度。同步換模節點:
快拆模具節奏若未與派工、備料和品質確認同步,局部加速可能轉成等待與重工,排程設計必須同時看前後站。讓資訊可行動:
工長需要的是可判斷的異常資訊,包括工單狀態、換模耗時與人力配置,而非堆疊難以解讀的報表欄位。
■ 把作業節奏變成可追蹤流程
印刷生產管理若只統計完工數,容易忽略換模時的握力負荷、等待與臨時插單,工長應同步檢視工序耗時和人員配置。導入前可先記錄不同班別的換模時間、備料距離、首件確認與休息間隔,再建立能區分正常與例外的報工欄位。這樣的資料才有助於判斷是設備、排程、物料,還是操作姿勢造成延遲。
印刷流程管理的重點,是把接單、備料、換模、首件確認、量產與出貨串成可追蹤節點,讓異常能在下一站前被看見,參與者依流程共同檢核並記錄結果。流程設計仍要保留人工判斷,例如模具狀況、材料批次與品質放行;同時以簡短選項記錄原因,避免技師在連續作業中長時間輸入,降低漏報與額外疲勞。
■ 系統選擇與現場取捨
評估印刷業erp時,不能只比較模組數量或報表外觀,應檢查它是否能連結報價條件、工單優先序、換模紀錄與人力負荷。功能越多不代表越適合;若操作畫面複雜,技師可能延後報工,工長也難以即時調度。較穩妥的做法,是用一段實際工序比較紙本、分散工具與整合系統在資料重複輸入、異常回報、換模等待及疲勞辨識上的差異,再依現場可執行性取捨。
| 導入取捨 |
|---|
| 紙本或分散工具彈性高但資料易斷裂;整合系統可追蹤報價、換模與排程,卻需控制輸入複雜度,避免增加技師負擔。 |
| 評估指標 |
| 優先觀察換模耗時、等待原因、首件確認與班別負荷,再用相同工單比較改善前後,避免只以完工數判斷效率。 |
■ 常見問答 (FAQ)
Q1: 如何判斷系統是否適合現場?
先選一段具有代表性的連續工序,記錄換模時間、等待原因、報工方式與人員負荷,再將資料對照系統能否支援。不要只以功能清單或展示畫面判斷適配性。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 導入系統後能降低技師疲勞嗎?
可以,但應先區分系統自動帶出的標準工時與現場實際耗時,並保留換模、補料、首件確認等例外原因。若只追蹤總工時,容易掩蓋技師疲勞與流程瓶頸。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正評估印刷管理系統,建議先盤點換模、報價、派工與報工資料,再以實際班別和人員負荷驗證流程,讓導入決策回到現場可執行性。 |

相關服務
-
相關詢價
-
VVS-OV5640CSP-8225N-VC
來自:刘O 詢價
***7491171@qq.com
-
UPS淘汰下來的電池
來自:莊OO 詢價
***huang@mydy.com.tw
-
Sony RX10V的價格
來自:翁OO 詢價
***19610304@gmail.com