

光學尋邊器與刀具驗收判斷指南
從量測誤差定位到刀具選型,整理光學尋邊器、主軸拉力計與刀具驗收的實務判斷重點。先依需求確認內容。
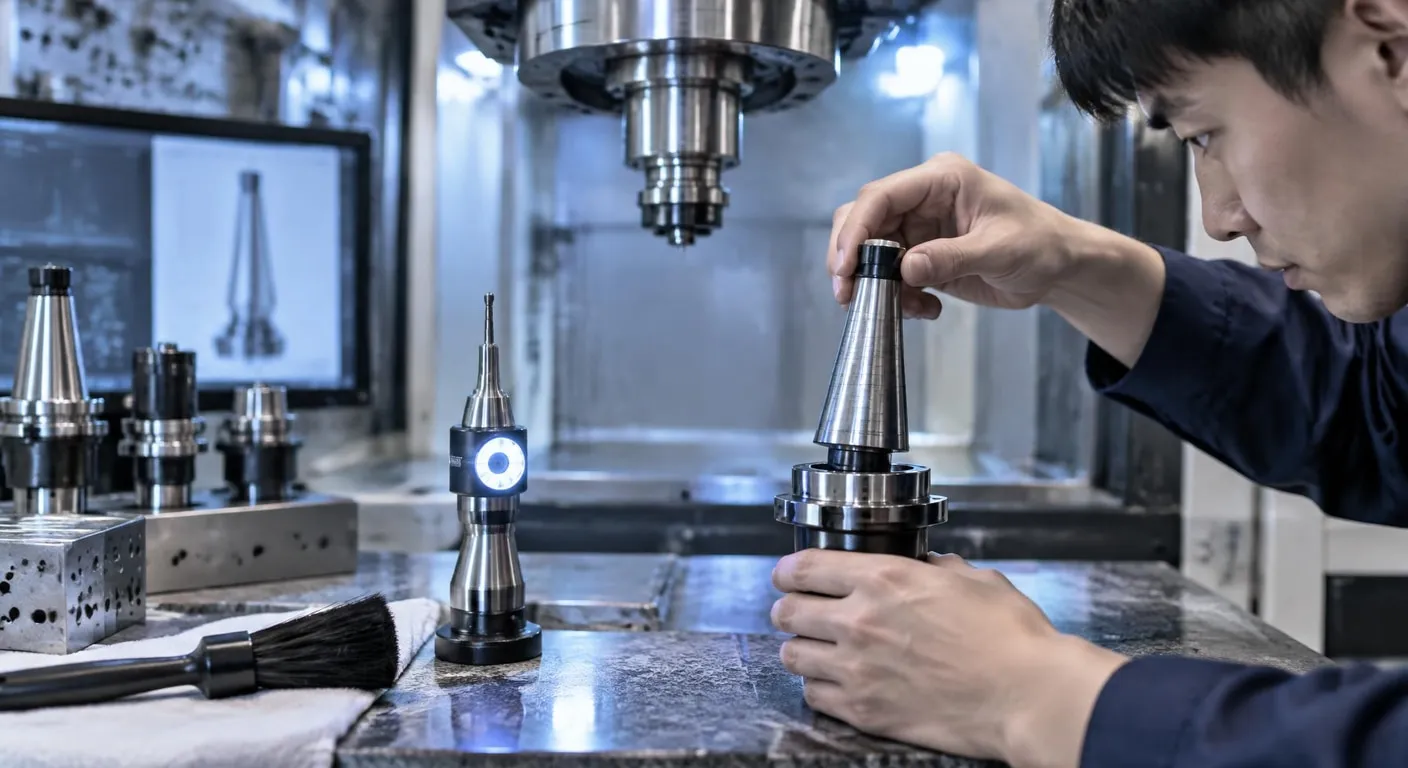
刀具加工突然出現尺寸漂移,現場常先懷疑刀具磨耗,卻忽略主軸夾持力、尋邊定位與材料匹配。當量測工具各自有讀值、驗收卻沒有共同標準,採購容易買到功能重疊或無法追溯的設備。本篇從「先定位誤差,再決定工具」切入,整理現場可執行的檢核順序。
■ 先判斷到底是哪裡失準
光學尋邊器的檢查重點不是亮不亮,而是接觸面、同心度與讀值重複性是否符合現場允收標準。使用前應清除主軸端面與工件基準面的油污、切屑,並以已知基準確認指示是否穩定;若每次接觸位置不同,後續座標補正就沒有可靠依據。並依條件比較取捨,留下可追溯的判斷依據。
主軸拉力計應搭配固定量測姿勢與重複測試,才能分辨讀值變化來自夾持機構或操作方式。驗收時可依設備與刀柄規格設定上下限,並同步查看拉刀爪、拉釘、錐面及清潔狀態;讀值正常但刀柄仍偏擺,問題可能不在拉力本身。並依條件比較取捨,留下可追溯的判斷依據。
先釐清誤差來源:
先確認刀具、刀柄與主軸規格是否相容,再安排量測;不要只看單一儀器的顯示值,否則容易把裝夾誤差誤判成刀具問題。留下可追溯紀錄:
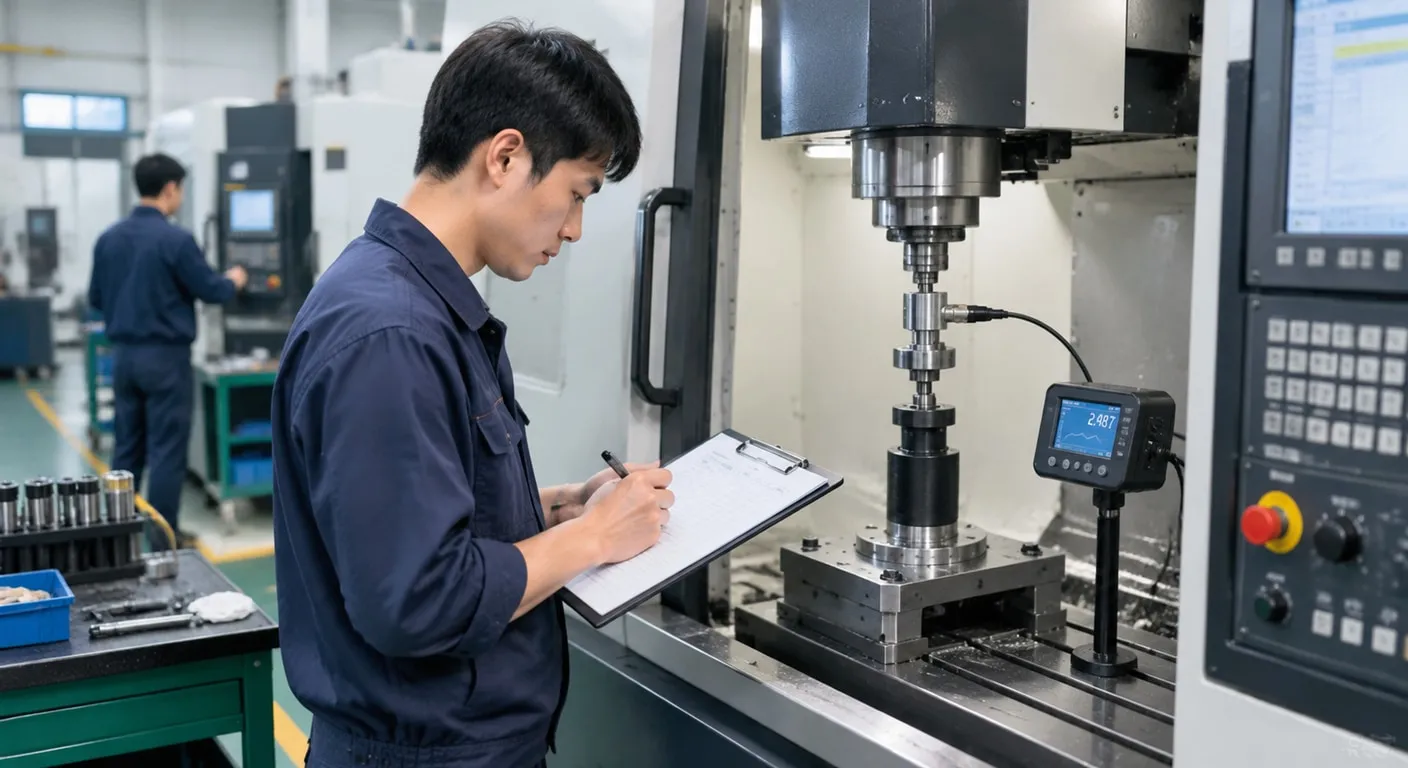
量測紀錄應包含日期、設備編號、刀具狀態與操作者,異常時才能回溯是主軸、拉刀機構、刀具或量測流程造成。把加工條件放進選型:
不鏽鋼與複合材料加工條件差異大,刀具選型須連同材料、轉速、進給、冷卻與排屑條件一起評估。先確認需求與限制,再逐項核對材料、流程與驗收條件。
■ 用一致流程降低誤判
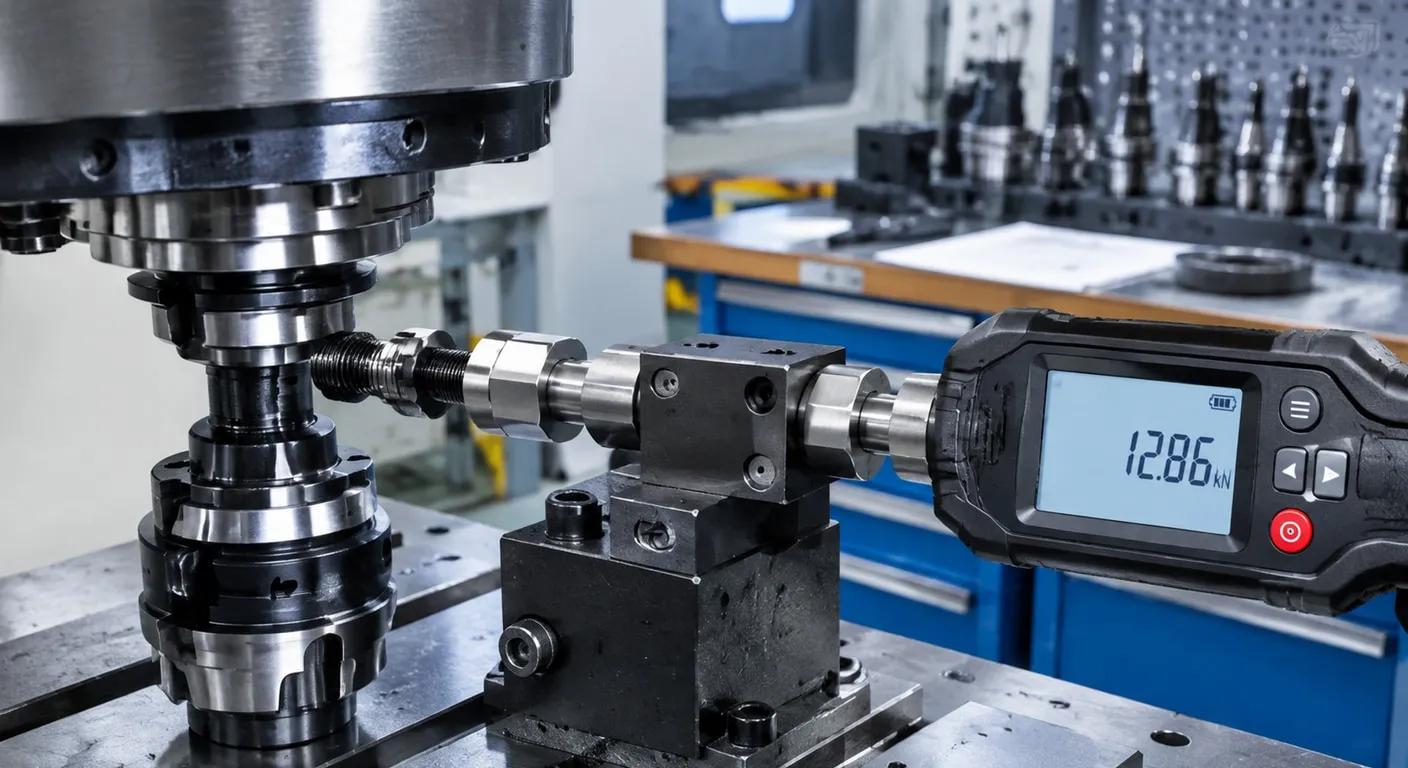
技師應將主軸拉力測試儀的讀值、刀柄規格與測試次數一併記錄,避免只憑單次結果判斷設備異常。建議先在空載、清潔且溫度穩定的狀態測試,再依同一治具與方向重複量測;若結果逐次下降,應安排夾持機構與接觸面檢查。並依條件比較取捨,留下可追溯的判斷依據。
選用不鏽鋼銑刀時,先確認工件材質與硬度,再核對刀具材質、塗層、螺旋角、刃數及建議轉速進給;同時檢查刀柄跳動、伸出量與冷卻排屑。刀具規格再好,若裝夾偏擺或切屑回堵,仍會造成磨耗加速與表面粗糙度惡化。並依條件比較取捨,留下可追溯的判斷依據。
■ 把規格換成採購決策
pcd刀具適合高硬度、非鐵金屬或複合材料等特定加工條件,不能僅以耐磨印象取代切削參數評估;比較時應看材料、刃數、刀尖幾何、可重磨性與加工表面要求。若主要加工不鏽鋼,則應優先確認韌性、排屑與冷卻配置,避免硬度高卻崩刃。並依條件比較取捨,留下可追溯的判斷依據。
| 定位量測 |
|---|
| 適合需快速確認工件邊緣與座標基準的場合;重點看定位重複性、接觸面清潔、光源穩定與量測環境,不能以外觀亮度作為精度判斷。 |
| 夾持檢查自動化設備 |
| 適合確認主軸拉刀機構的夾持力;重點看量測範圍、精度、治具介面、校正紀錄與重複性,並以設備原廠或內部規範設定允收上下限。 |
■ 常見問答 (FAQ)
Q1: 刀具量測數值不穩定,應先檢查什麼?
先確認量測時刀柄已清潔、定位面無異物,並依設備規範歸零或校正;接著重複量測數次,若差異超過內部允收值,應檢查裝夾與主軸狀態,而非直接更換刀具。
Q2: 主軸拉力計與主軸拉力測試儀有何差異?<|endoftext|>
兩者目的不同:拉力計偏向取得夾持力數值,拉力測試儀通常涵蓋施力、顯示與判讀流程。採購前要確認量測範圍、精度、治具介面、校正方式及是否符合現場刀柄系統。
| 若正面臨刀具精度或主軸夾持異常,先依量測目的整理規格、環境與紀錄需求,再比較設備功能,能讓採購與驗收更有依據。 |

相關服務


-
相關詢價
-
SKF Spandau pumpen報價單
來自:鄭OO 詢價
***heng@fstech.com.tw
-
R300-03-13W 機械設備 有此需求 請協助報價
來自:創OO用OO 詢價
**@mostxp.com
-
您好,敝司有閒置庫存(新品)NSK軸承想出售。請問貴司是否有收購服務? 謝謝
來自:伺OO制OO股OO限OO 詢價
***reen@sedacon.com.tw