


電子尋邊器與刀具:製程決策指南
從選型、試切到驗收,整理電子尋邊器、銑刀與滾壓刀具的規格判斷,降低跳動、磨耗與尺寸漂移造成的重工風險。
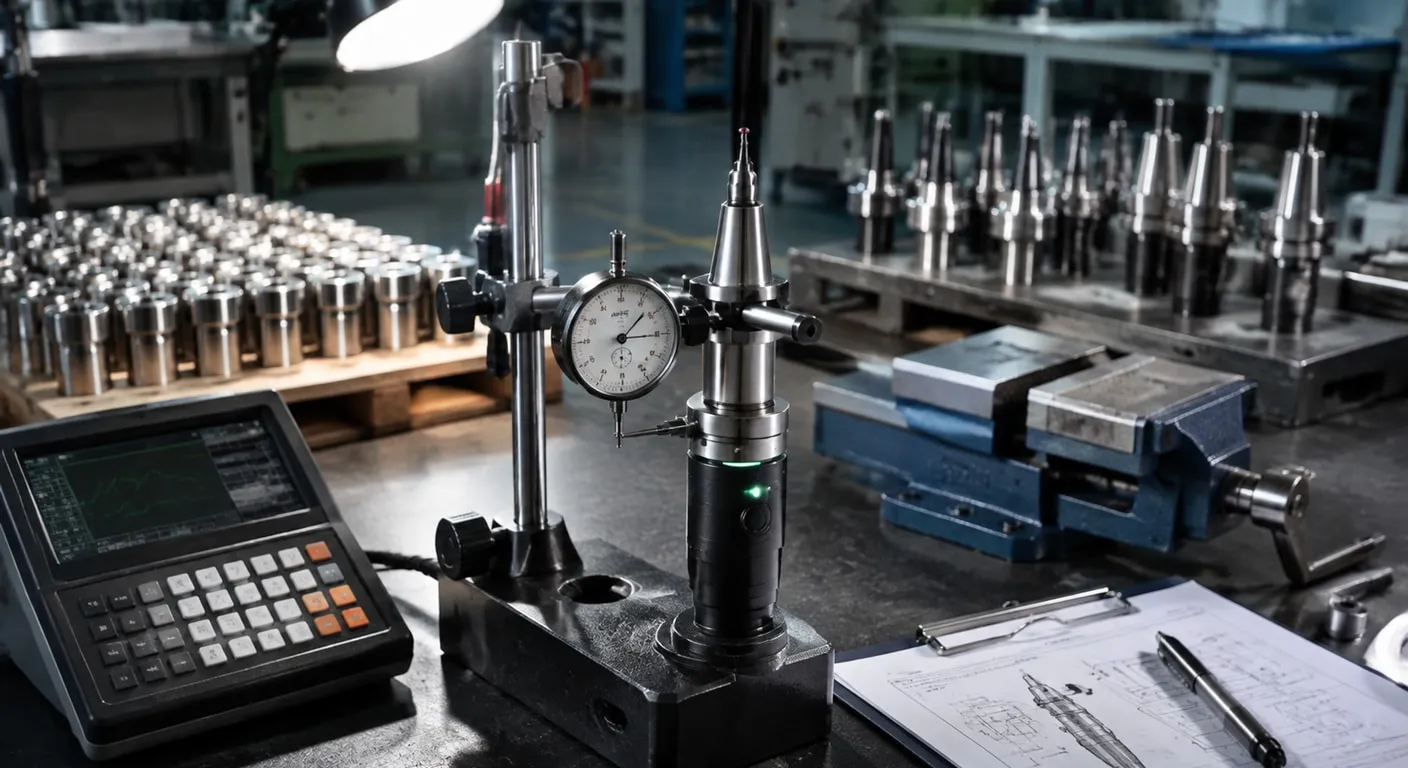
刀具明明能裝上機台,成品尺寸卻在幾批之後開始漂移;換了新刀,表面仍有波紋,現場也說不清問題出在刀具、主軸還是量測基準。真正困難的不是買到一把刀,而是把選型、試切與驗收串成可追溯的判斷流程。先整理需求與限制,再逐項確認流程和驗收條件。
■ 先找出品質波動的來源
電子尋邊器的價值不只在於找到工件邊緣,更在於觸發重複性、探針狀態、電池或訊號穩定度,以及裝入主軸後的同心度。若每次找正都出現不同偏移,應先檢查探頭是否受撞擊、夾持是否確實、主軸是否有異物,再用固定基準塊做多次定位比較。記錄最大與最小讀值,比單次顯示數字更能反映實際風險。
銑刀選型若只依直徑與價格決定,常會忽略工件材質、刃數、螺旋角、伸出量與冷卻條件。鋁材、高硬度鋼與非金屬材料對排屑、刃口耐磨性和切削熱的要求不同;刀具伸出越長,剛性通常越不利。應先依設備主軸、夾持方式和加工深度設定合理範圍,再以負載、毛邊、振刀聲與尺寸結果回頭修正參數。
先看匹配條件:
先確認加工材質、主軸轉速、刀具接口與量測方式,再談單價;規格不匹配時,低價往往會轉化為重工與停機成本。建立驗收紀錄:
驗收不只看外觀,還要核對跳動、刃口狀態、尺寸標示與實際加工痕跡,並把結果記錄在同一張檢核表。觀察磨耗訊號:
刀具磨耗應以工件表面、尺寸漂移、切削聲與負載變化交叉判斷,避免只依賴單一使用次數推估壽命。
■ 把試切結果變成可用依據
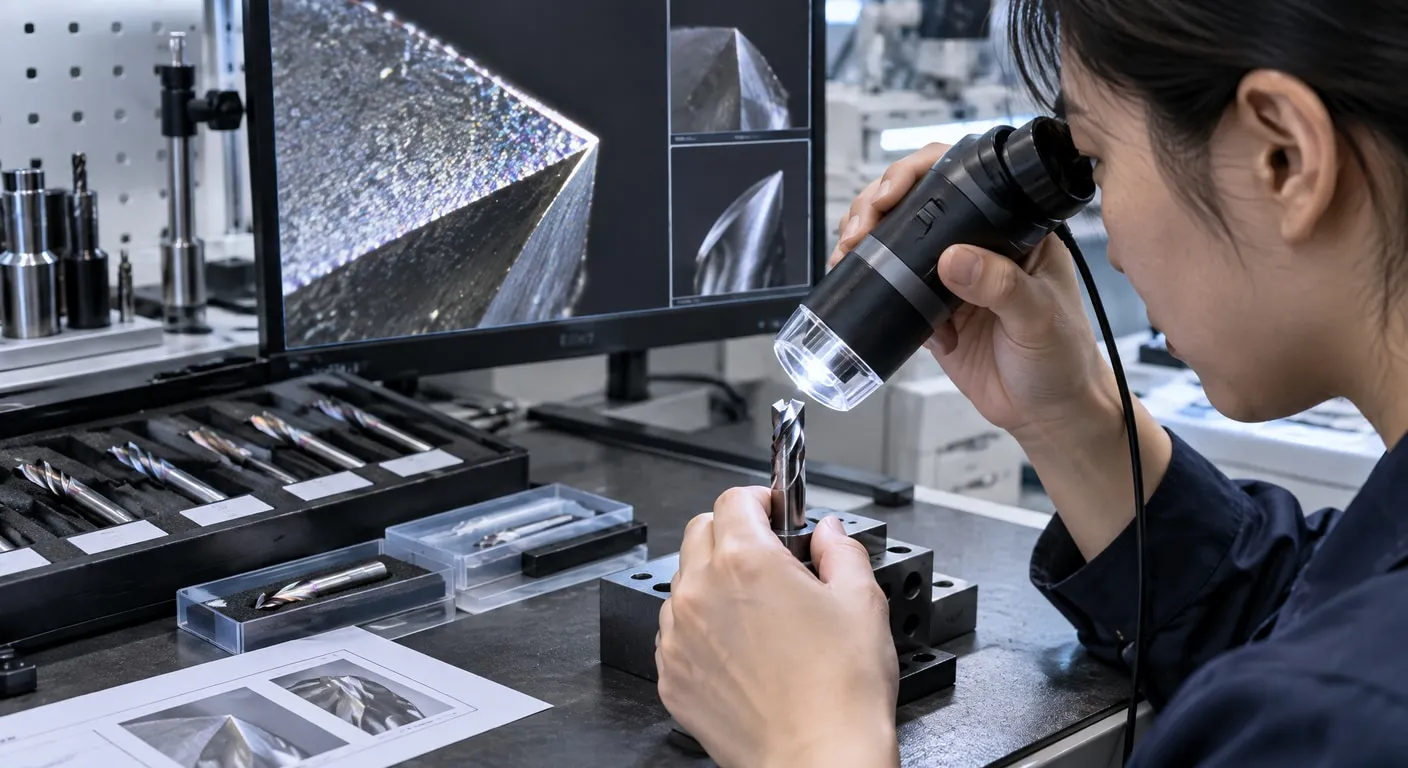
金剛石刀具應檢查刃口是否有崩角、裂紋或異常磨耗,並確認刀體標示與實際規格一致。試切前先確認工件材質、刀具幾何與冷卻方式,試切後則以放大檢視、表面粗糙度與尺寸量測交叉判斷。若加工面出現不連續亮帶或局部刮痕,不能直接歸因於刀具材質,也要排查夾持偏擺、機台振動與工件變形。
滾壓刀具的檢核重點是滾輪或接觸面狀態、施力方向、進給速度、加工餘量與工件支撐。操作員應把表面粗糙度、尺寸漂移、毛邊、異音與主軸負載一起記錄,才能判斷滾壓刀具是否真的適合目前製程。若表面改善但尺寸超差,代表壓力或餘量可能未受控;若局部亮度不均,則要檢查工件圓度、刀具接觸和設備剛性。
■ 依製程風險做最後取捨
滾光工具適合用來改善圓柱面或孔面的表面狀態,但決策不能只看加工後是否發亮,還要比較工件材質、原始粗糙度、尺寸餘量、機台剛性與後續量測方式。若製程需要去除較多材料,應先處理切削與尺寸控制,再評估滾光能否穩定收尾;若只追求外觀,反而可能忽略局部壓痕或尺寸變化。採購時可把單次加工成本、調機時間、耗材更換與不良重工一起估算。
| 比較判斷維度 |
|---|
| 電子尋邊器重點是定位重複性、探頭狀態與主軸同心度;銑刀著重材質、刃數、排屑與切削參數;滾壓或滾光工具則需比較表面改善、尺寸變化、設備剛性與耗材成本。 |
| 成本不能只看單價 |
| 先以小批量試切確認尺寸與表面,再把刀具價格、調機時間、可用壽命、維護難度及不良重工納入持有成本。單價較低的方案,若造成頻繁換刀或返工,未必是真正節省。 |
■ 常見問答 (FAQ)
Q1: 刀具到貨後,哪些項目應列入驗收?
先確認刀具型式、尺寸、材質與適用加工方式,再以量測儀器檢查外徑、長度、刃口與跳動。實際試切時,應同時記錄表面粗糙度、尺寸穩定性、毛邊與異音,不能只看刀具是否能裝上主軸。
Q2: 電子尋邊器和銑刀可以用相同標準挑選嗎?
電子尋邊器重點在重複定位與觸發穩定性,銑刀則要看刃數、螺旋角、材質及加工參數是否匹配。兩者用途不同,前者影響找正與基準,後者直接影響切削負荷與工件品質,不能用同一套標準比較。
| 若正面臨刀具選型或加工品質反覆波動,建議先整理材質、尺寸公差、設備條件與驗收紀錄,再依實際風險逐項比對。完成前再逐項核對需求、風險與驗收依據。 |

相關服務


-
相關詢價
-
請問有沒有能收購全新的庫存軸承?
來自:台OO機OO有OO司 詢價
***gy_yang@tdcm-motor.com
-
詢價線槽及線架品項,請提供完整EMAIL。
來自:乙OO技OO公O 詢價
***ce.mail@msa.hinet.net
-
您好,格柵板詢價
來自:駿OO電OO有OO司 詢價
***ity@ms79.hinet.net