

電子零件射出成型挑選3大誤區
電子零件射出成型與車床加工怎麼選?從材料、公差、模具零件加工到驗收流程,整理供應商評估與成本比較重點。
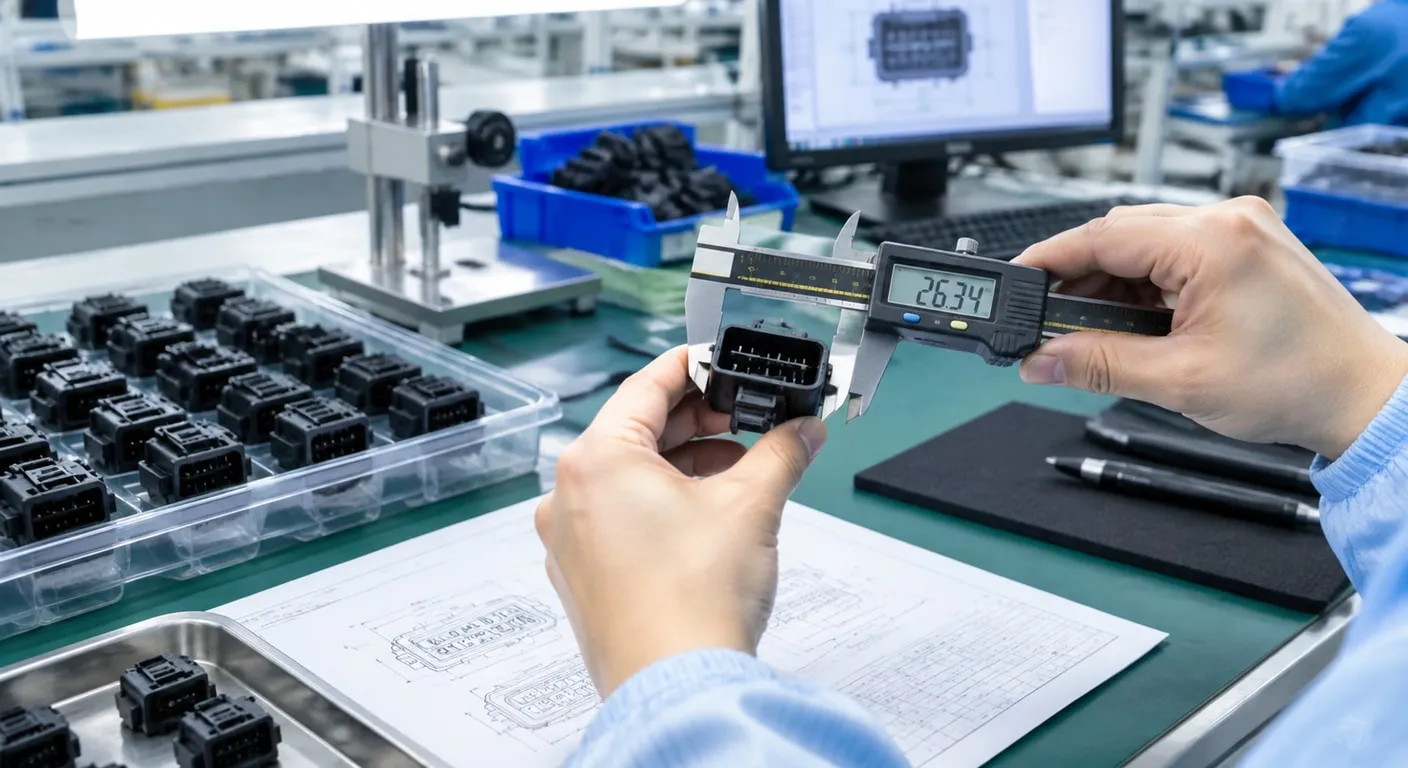
圖面交給不同供應商後,報價差距可能很大;真正令人困惑的,往往不是單價,而是有人只談射出,有人強調加工,卻沒說清楚公差、材料與驗收基準。若電子零件要穩定組裝,應先拆解成型與加工風險,再比較設備與流程。先整理需求與限制,再逐項確認流程和驗收條件。
■ 先釐清成型與精度風險
電子零件射出成型的判斷重點,不是只看表面是否完整,而是確認材料、收縮、尺寸公差與後續組裝是否彼此對得上。圖面應標出外觀面、功能面、孔位及基準,並註明使用溫度、受力與絕緣需求。對薄壁、卡扣或多穴模具,還要特別檢查短射、毛邊、翹曲與穴間差異,這些問題通常會直接反映在裝配不良上。
電子零件塑膠射出若只用單一樣品判定,容易漏掉批次變化。評估時應先確認樹脂牌號、乾燥條件、色料比例與成型收縮,再對照關鍵尺寸的量測分布,而非只看平均值。外觀件要定義刮痕、色差與熔接線的允收範圍;功能件則應以組裝、卡合、耐熱或絕緣要求作為驗收依據,並保留材料與製程紀錄。
材料先行:
先確認塑膠材質、收縮率與產品精度要求,再討論射出條件;材料選錯,後續調機與驗收都可能失去基準。圖面說清楚:
圖面應標出關鍵尺寸、公差、外觀面與組裝基準,避免加工端自行猜測,導致模具、零件與成品反覆修改。報價看完整:
報價比較不能只看單價,還要核對試模、量測、修模、批次追溯與交期條件,才能估算實際持有成本。
■ 從圖面到驗收逐段自檢
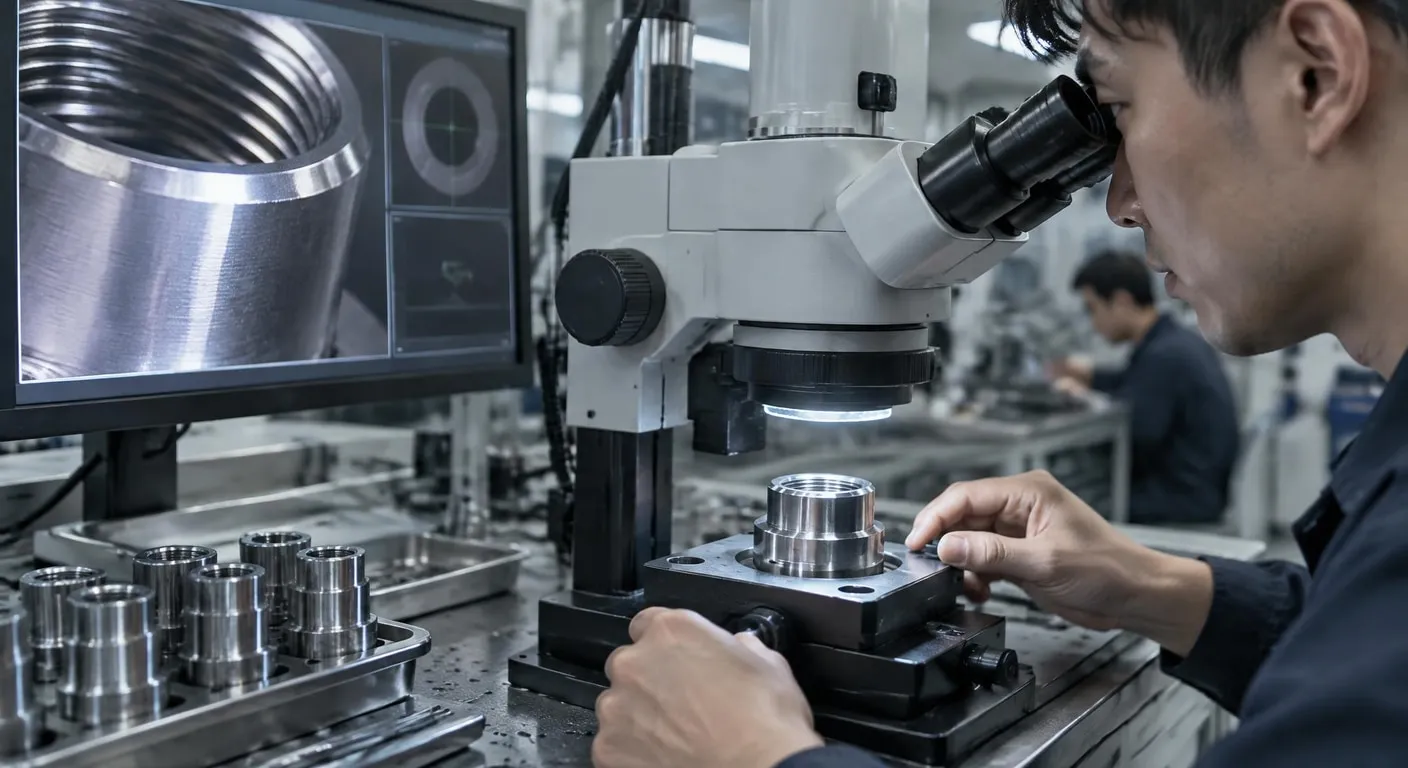
車床加工廠的初步評估,應要求對方說明設備能力、量測方式、材料處理與異常品隔離流程,操作員可依規格檢核並記錄結果。收到報價前,先提供材質、棒料尺寸、關鍵公差、螺紋規格、表面處理與數量,並詢問是否需要二次加工。現場或文件檢查可聚焦刀具磨耗管理、首件確認、量具校正與批次追溯,避免同一圖面在不同批次出現無法解釋的尺寸漂移。
車床加工的自檢順序,建議從基準面、外徑、內徑、長度、螺紋到端面毛邊逐項核對;精密配合件還要確認同軸度、圓度與表面粗糙度是否有明確量測方法。若零件將裝入射出模具,應把配合試裝列為必要節點,不能只依賴單件尺寸報告。驗收時保留首件、抽驗比例、量測工具與不良處置紀錄,後續追查才有依據。
■ 用決策維度比較加工方案
模具零件加工的比較,應放在尺寸公差、表面粗糙度、材料熱處理與交期風險,而不是只看加工名稱。若零件是成型關鍵配合面,需確認量測報告與修模餘量;若屬一般支撐件,則可評估標準件或較寬公差方案。採購時也要把試作、重工、運輸與備品納入總成本,避免低報價最後變成高溝通成本。
| 塑膠射出 |
|---|
| 適合外觀與功能塑膠件;重點看材料乾燥、收縮、翹曲、毛邊與穴間差異,初期需投入模具確認,量產後單件成本較易攤薄。 |
| 車床加工 |
| 適合圓柱、螺紋、軸套與模具金屬零件;重點看棒料、刀具、同軸度、粗糙度與量具紀錄,少量彈性較高,但二次加工可能增加成本。 |
■ 常見問答 (FAQ)
Q1: 電子零件塑膠射出成品要怎麼驗收?
先確認關鍵尺寸、公差、外觀要求、材料批號與數量,再以圖面或核准樣品驗收。量測工具須具備合適精度,並保留尺寸紀錄;若涉及組裝,也要做實際配合檢查。
Q2: 電子零件射出成型最容易忽略哪些規格?
不能只比較射出機台大小。應同步檢查材料特性、模具排氣、澆口位置、冷卻配置、成型收縮與產品公差,並要求以試模件確認外觀、尺寸及組裝結果。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正面臨塑膠件精度、模具配合或加工方式的選擇,建議先整理圖面、公差、材質與使用環境,再依本文檢核供應條件。完成前再逐項核對需求、風險與驗收依據。 |

相關服務
-
相關詢價
-
保護膜產品詢價單
來自:彩OO金OO面OO 詢價
***ne@cbjtech.com.tw
-
修補後擾流詢問費用?
來自:莊OO 詢價
***ista720712@yahoo.com.tw
-
耐熱袋詢問費用?
來自:陳OO 詢價
***in520119@yahoo.com.tw