
塑膠開模怎麼評估?成本與試模決策指南
塑膠開模如何降低試模與量產風險?本文整理模具開發、設計、射出規格與成本比較,提供採購驗收的實用判斷依據。
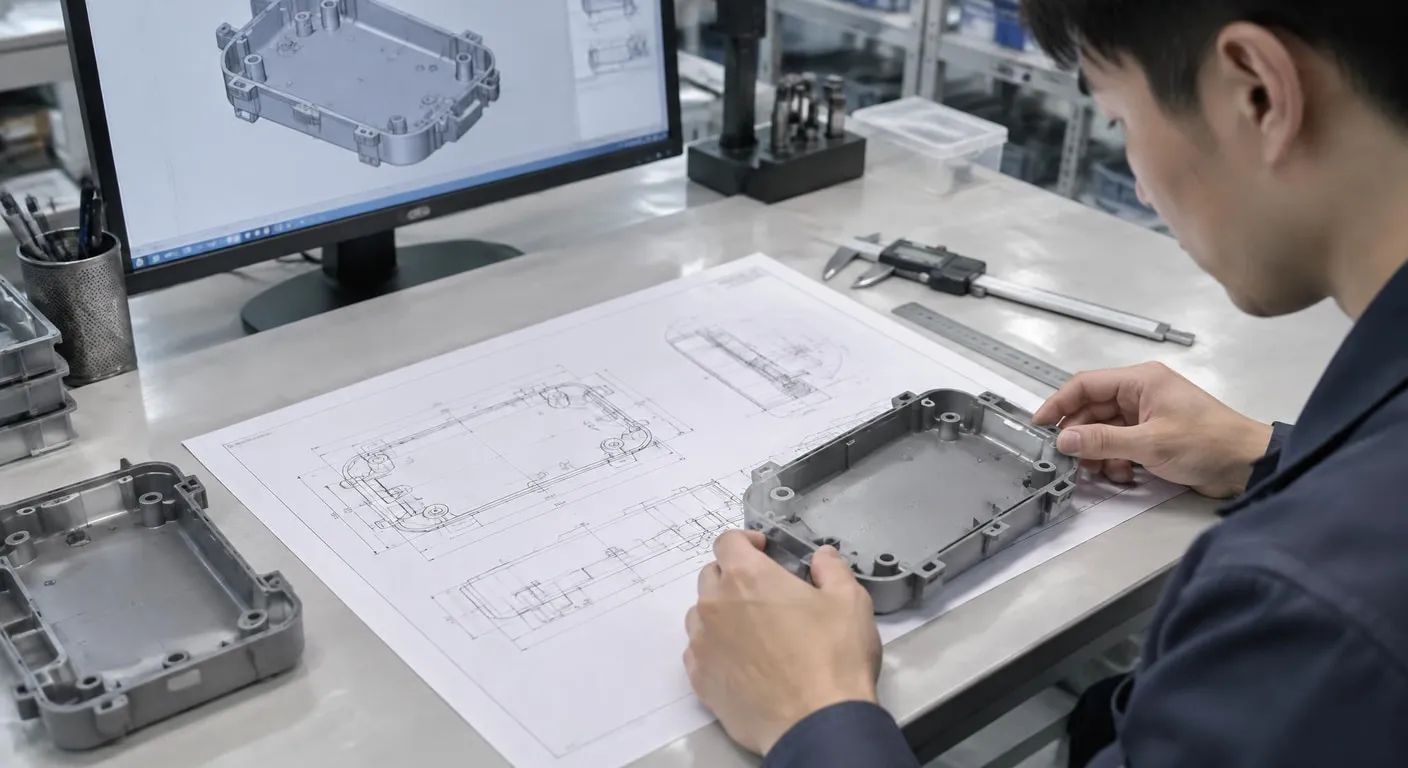
圖面看似完成,第一次試模卻出現縮水、毛邊或尺寸飄移,往往不是單一參數沒調好,而是開模前的判斷不足。採購若只比較報價,容易忽略材料、產量、穴數與驗收標準,最後把成本轉成反覆修改與量產停線。本文從決策檢核切入,協助你在塑膠模具方案定案前,看懂真正影響風險的規格。
■ 先找出最容易失控的條件
塑膠開模前,應先把產品用途、材料收縮率、外觀面、肉厚、倒角、拔模角與關鍵尺寸列入檢討。若薄肉區、深肋或嵌件位置沒有在圖面階段確認,後續可能出現充填不足、變形或脫模干涉。實務上也要確認射出機鎖模力、最大模厚、射嘴尺寸與模具重量,避免設計完成後才發現設備無法配合。
塑膠模具開發不是只把零件圖轉成模具圖,而是從需求、DFM檢討、材料確認、結構設計、試模到量產修正的連續流程。採購應要求對方說明穴數、鋼材與熱處理、澆注系統、冷卻迴路、排氣方式及預計試模紀錄,並釐清哪些尺寸屬於關鍵品質特性,避免驗收時各自解讀。
先定義使用條件:
先確認產品用途、外觀要求、材料特性與預估產量,再討論模具結構,避免只用單價判斷方案。先確認需求與限制,再逐項核對材料、流程與驗收條件。拆解報價項目:
報價比較應拆開模具鋼材、穴數、熱澆道、試模次數與修改範圍,才能看出真正成本。先確認需求與限制,再逐項核對材料、流程與驗收條件。建立驗收基準:
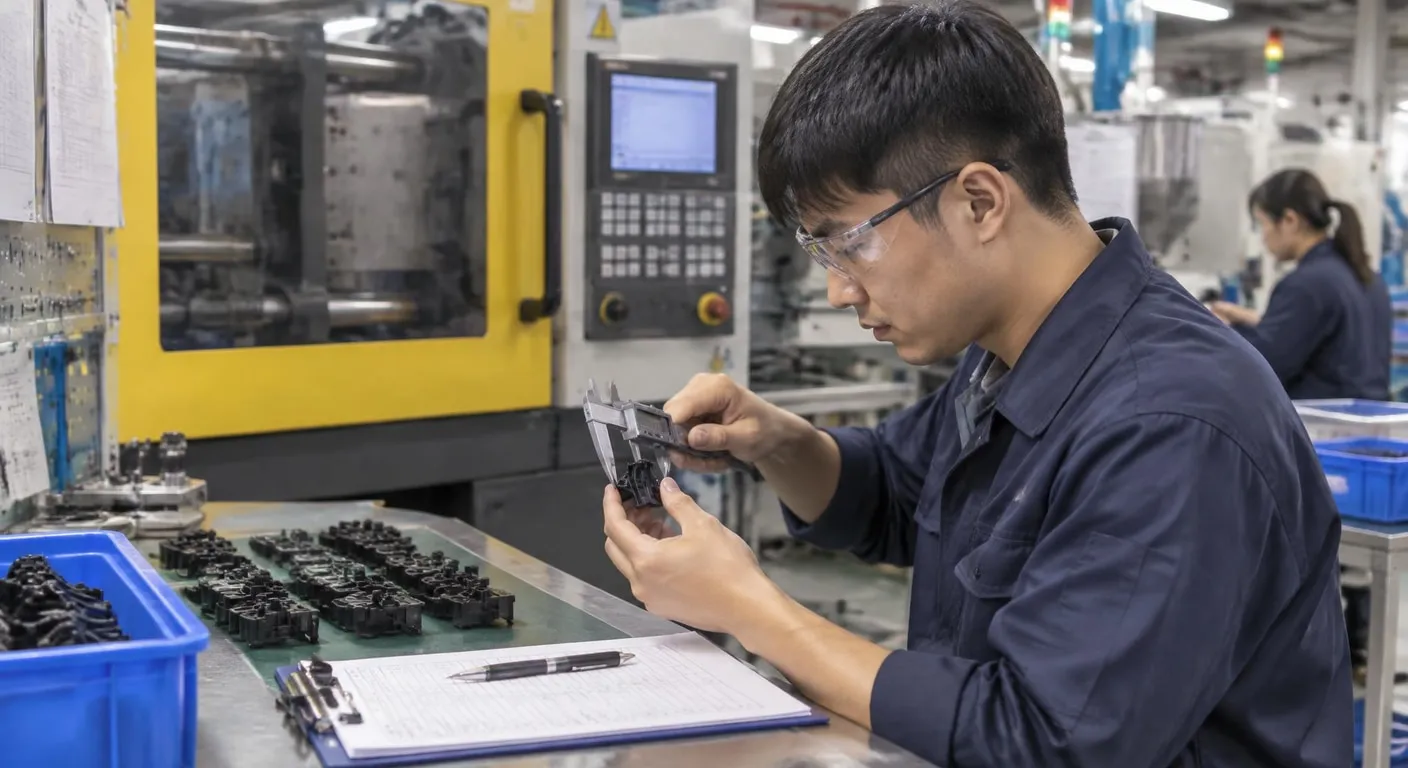
試模驗收不只看外觀,也要核對尺寸、重量、披鋒、縮水、頂出痕與連續生產穩定性。先確認需求與限制,再逐項核對材料、流程與驗收條件。
■ 把試模資料變成可追溯的判斷
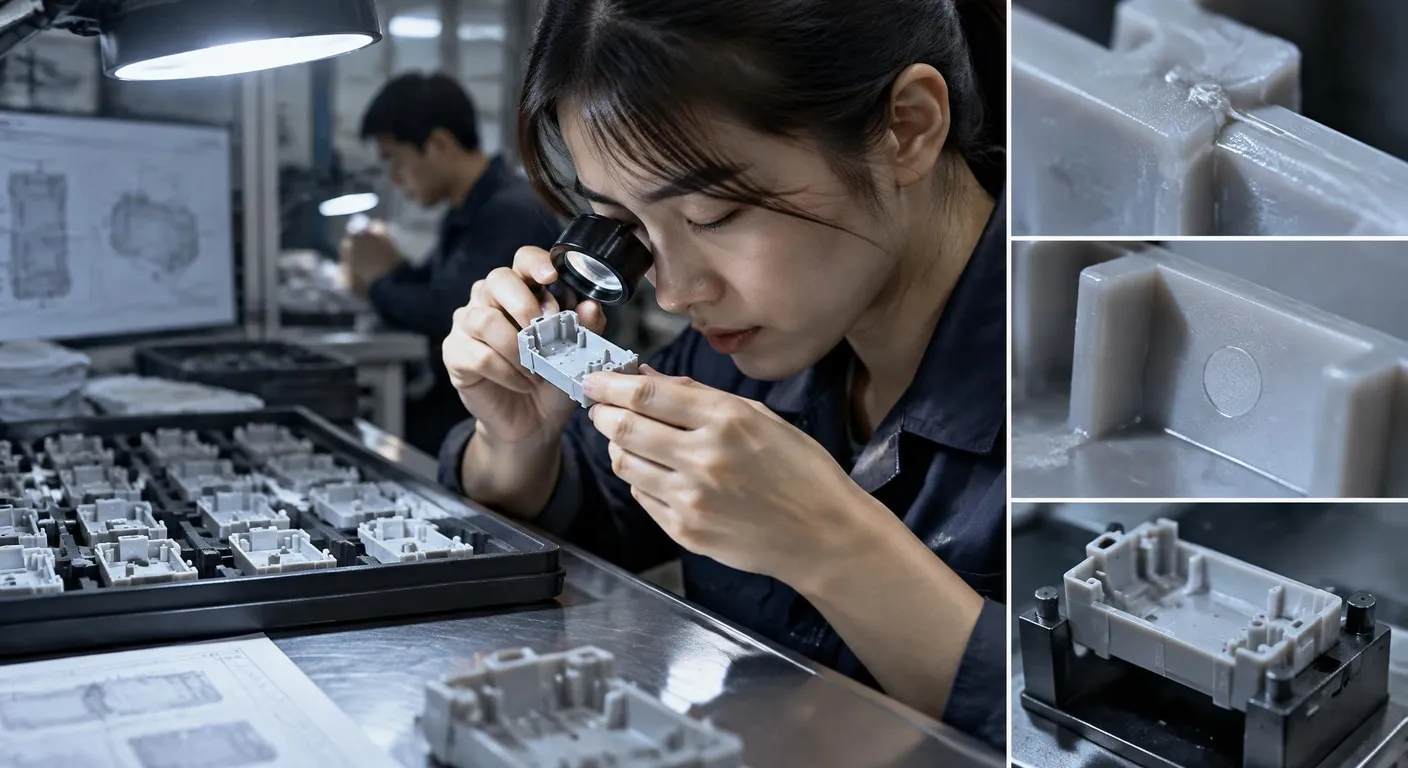
塑膠模具設計應先確認分模面、澆口、排氣、冷卻與頂出位置,再檢查成品脫模方向及關鍵公差。設計審查時可用剖面圖逐項核對薄肉、尖角、滑塊、斜銷與鑲件,並確認維修拆裝是否需要大幅拆模。對外觀件而言,澆口位置與熔接線風險也要在開模前討論,而非等到試模後才被動修改。
塑膠射出模具試模時,應記錄短射、熔接線、毛邊、縮水、翹曲與頂出痕,並將缺陷對應到可能的模具或成型條件。每次調整都要保留材料批次、料溫、模溫、射速、保壓與冷卻時間,搭配尺寸量測與照片,才能分辨是模具問題、製程設定或材料變異,避免反覆以經驗猜測。
■ 別只比開模單價:用持有成本做決策
塑膠射出成型的比較,不能只看單次報價,還要一起評估每件成本、換模時間、品質波動與後續維修可及性,操作員可依規格檢核並記錄結果。少穴數方案可能初期投入較低,但在長期大量生產時,單件成本未必有利;多穴方案則要求更嚴謹的流道平衡、冷卻與設備匹配。建議將預估產量、材料單價、模具壽命與停機損失放在同一張表內,再決定規格。
| 少穴數模具 |
|---|
| 適合試量或需求未定;初期投入較低,但單件成本與換模頻率可能較高,應確認後續擴充與修改彈性。 |
| 中穴數模具 |
| 適合穩定中量生產;需檢查充填平衡、冷卻一致性與設備能力,初期投入和維護要求居中。可依需求、限制與驗收條件逐項比較,再記錄取捨理由。 |
■ 常見問答 (FAQ)
Q1: 塑膠模具驗收時應該看哪些項目?
驗收時應依核准圖面與檢驗規範,確認關鍵尺寸、公差、外觀、重量、組裝配合及連續試模結果;不能只憑首件外觀合格就判定模具完成。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 塑膠模具是不是穴數越多越好? най
穴數增加通常能提高單次產出,但也會放大充填平衡、冷卻一致性與維修難度。若產量尚未明確,應先以需求與設備條件估算,不宜盲目追求多穴。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正面臨模具方案取捨,建議先整理產品圖面、材料、預估產量與驗收尺寸,再依本文條件逐項比對,降低後續修改與量產風險。 |

相關服務
-
相關詢價
-
保護膜產品詢價單
來自:彩OO金OO面OO 詢價
***ne@cbjtech.com.tw
-
修補後擾流詢問費用?
來自:莊OO 詢價
***ista720712@yahoo.com.tw
-
耐熱袋詢問費用?
來自:陳OO 詢價
***in520119@yahoo.com.tw