

台北塑膠射出成型與CNC怎麼選?
台北塑膠射出成型與CNC加工怎麼選?從材料、公差、批量、首件驗收到長期成本,整理採購比較重點與自檢方法。
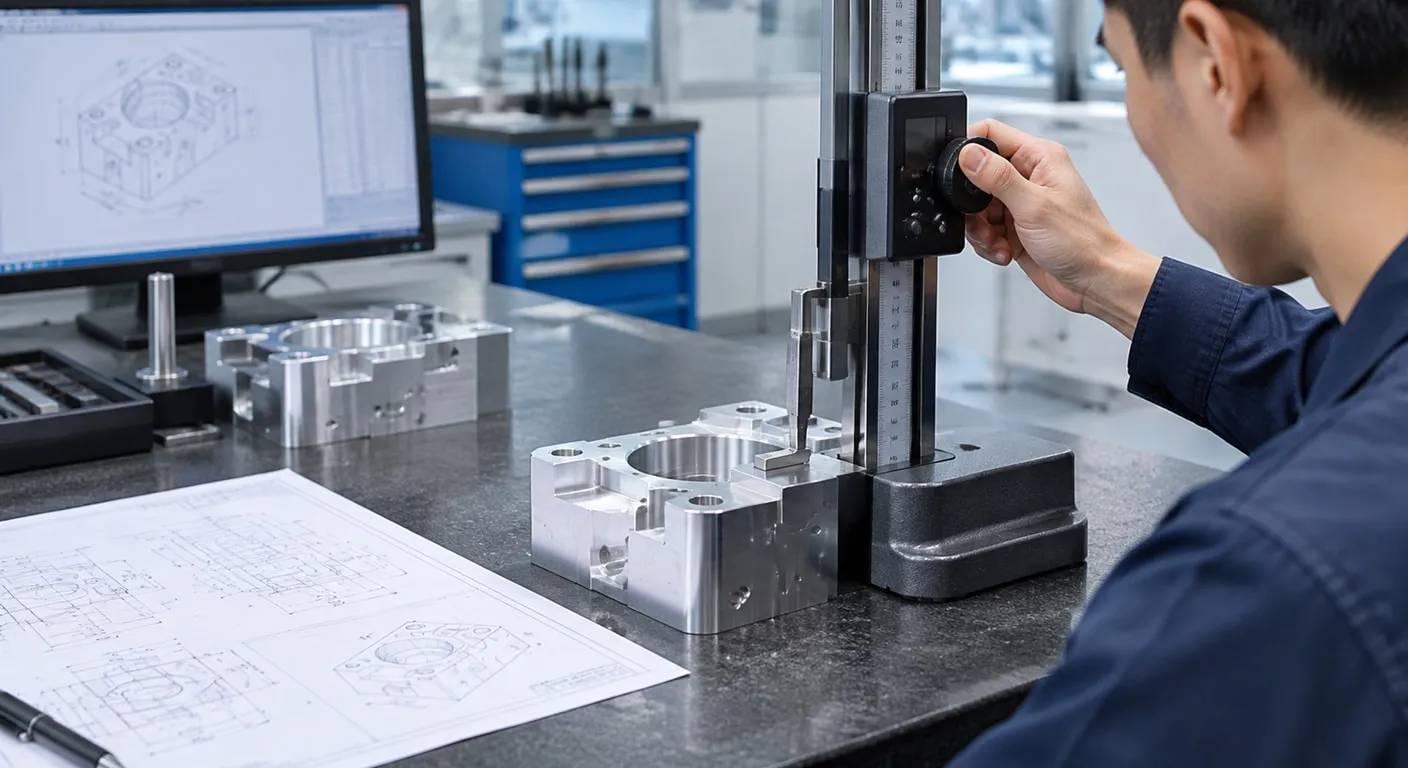
CNC銑床加工
同一張零件圖,可能被拿去詢問塑膠射出,也可能交給車床或銑床加工;真正讓採購卡關的,通常不是找不到加工方式,而是不知道哪些尺寸、公差與數量必須先鎖定。當報價差距很大時,先把材料、基準、批量和驗收條件攤開,才能看出低價是否把模具、重工或檢驗風險留到後面。
■ 先判斷零件適合哪種製程
評估台北塑膠射出成型時,先看年用量、壁厚均勻性、拔模角、澆口痕位置與外觀要求。大量重複件可攤薄模具成本,但薄壁、深肋或不同材料組合會提高短射、翹曲與尺寸漂移風險。採購前應確認材料牌號、收縮率依據、關鍵尺寸與首件驗收方式,避免只用「同尺寸即可」描述需求。
若尋找台北cnc車床加工,應把材料硬度、棒材直徑、最大加工長度、同軸度、螺紋規格及批量列入詢問表,操作員可依規格檢核。車床適合旋轉對稱零件,但細長軸容易振刀或彎曲,端面與孔徑也要明確標示基準。關鍵配合面則應事先約定量測工具、抽樣比例與不合格處置,報價才有可比性。
規格先於報價:
先把材料牌號、關鍵尺寸、數量、公差與驗收方式寫入詢價資料,否則不同供應商可能以不同假設估價,後續難以判斷差異來自製程還是規格。製程對應風險:
塑膠件要留意收縮、翹曲、短射與外觀;金屬件則要核對刀具可達性、基準轉換、同軸度與表面粗糙度,檢查表不能混用。首件不等於量產:
首件合格只代表某一批樣品通過,仍須確認量產節拍、夾具定位、刀具磨耗、材料批次與抽檢頻率,才能評估穩定供貨。
■ 用首件資料降低返工
安排CNC銑床加工前,先確認三軸或多軸需求、夾持方式、刀具可達性、基準轉換與加工順序。複雜零件若先粗加工再精加工,通常較能控制變形,但仍須依材料、餘量與熱處理狀態驗證。首件檢查不只量外形,也要核對孔位、平面度、垂直度、表面粗糙度及實際裝配,並保留量測紀錄。
使用cnc銑床評估供應流程時,可要求確認程式版本、刀具磨耗、換線清潔與批次識別方式。若零件跨多道工序,基準面轉移會累積誤差,應在圖面標出功能基準並設定中間檢查點。試作合格後,還要核對量產節拍、夾具重複定位與抽檢頻率,避免首件通過、批量卻失穩。
■ 別只比較單件報價
比較時,cnc車床加工應看棒材利用率、車削長度、同軸度、螺紋與去毛邊要求;塑膠件則要納入模具攤提、材料乾燥、收縮變形與外觀檢驗。旋轉對稱零件可優先評估車床,多面孔位、曲面或不規則外形則比較銑削彈性。最後以每批合格件成本、交期風險與返工處置一起決策,不要只看裸單價。
| 塑膠射出 |
|---|
| 適合形狀固定、數量較大的塑膠件;前期需投入模具,並管理材料乾燥、收縮、翹曲、澆口痕與外觀驗收,數量增加後較能攤薄單件成本。 |
| CNC加工 |
| 適合少量試作、尺寸可能調整或金屬零件;免模具但受加工工時、刀具、夾治具、材料利用率與後加工影響,複雜形狀要確認多軸能力。 |
■ 常見問答 (FAQ)
Q1: 圖面不完整時,哪些資料要先補齊?
先確認功能尺寸、基準面、孔位、螺紋、外觀與裝配條件,再依圖面公差驗收。圖面未標示的尺寸不能直接套用一般公差,應在打樣前以書面補充,並確認量測工具與抽樣比例。
Q2: 少量試作應優先考慮射出還是CNC?
射出成型適合形狀固定、數量較大的塑膠件,但要計入模具與收縮變形管理;CNC適合少量、試作或尺寸仍會調整的零件。若是旋轉對稱件可先看車床,複雜多面孔位則比較銑削能力。
| 若正面臨塑膠件與金屬件的加工選擇,先整理圖面、公差、材料、批量與驗收方式,再比較每批合格件成本與返工風險,讓詢價建立在同一套規格上。 |
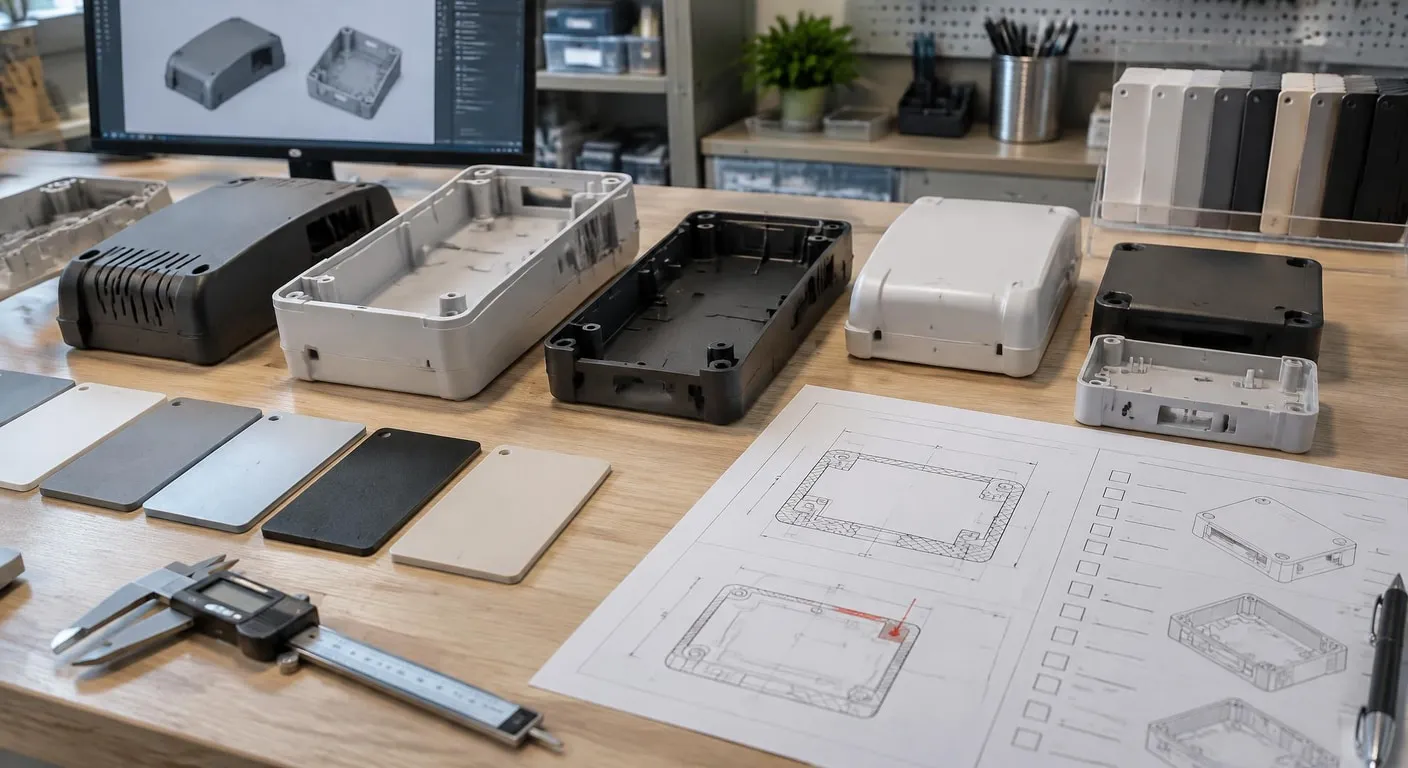
台北塑膠射出成型
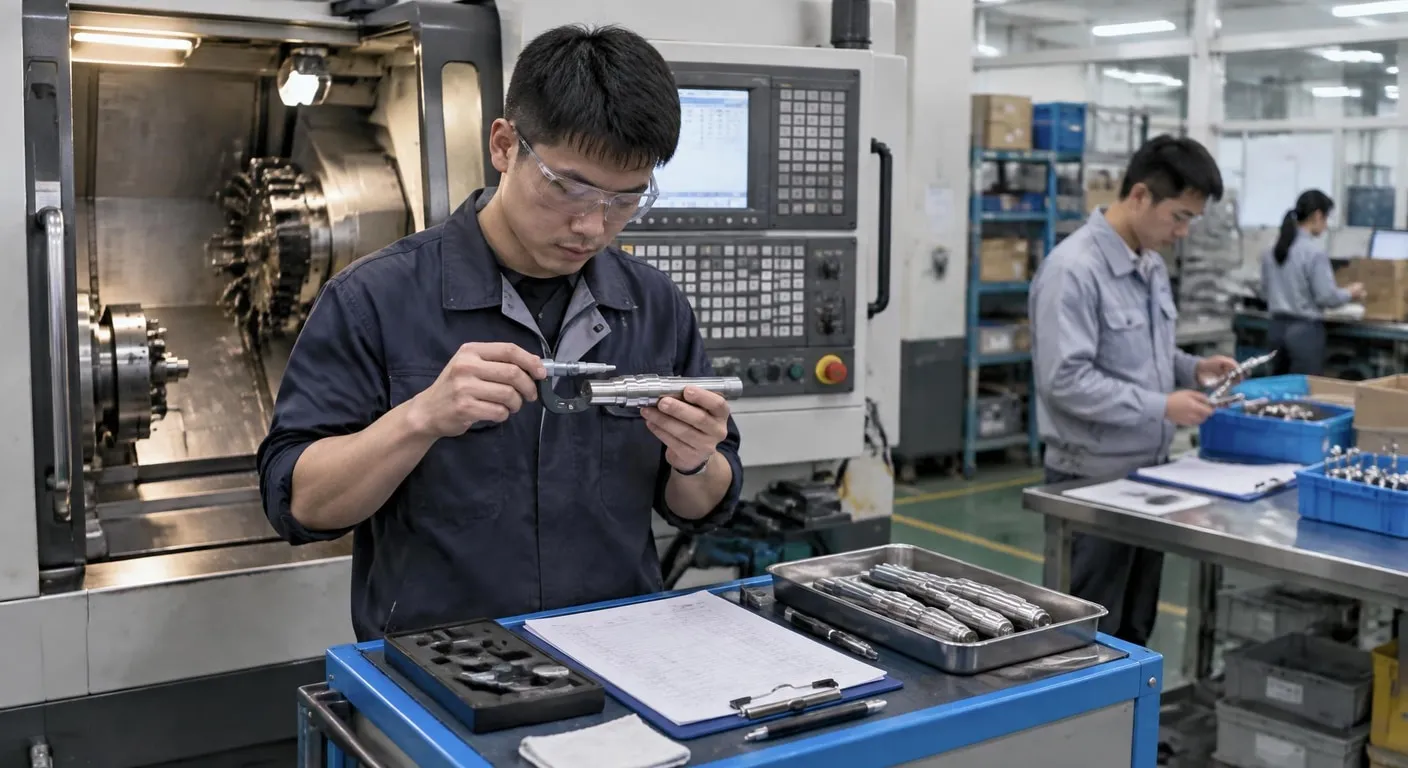
台北cnc車床加工

相關服務
-
相關詢價
-
保護膜產品詢價單
來自:彩OO金OO面OO 詢價
***ne@cbjtech.com.tw
-
修補後擾流詢問費用?
來自:莊OO 詢價
***ista720712@yahoo.com.tw
-
耐熱袋詢問費用?
來自:陳OO 詢價
***in520119@yahoo.com.tw
關鍵字:
從標示、米種、口感與保存條件出發,整理香米禮盒、糙米及米麵包的選購與比較方法,協助你做出合適決策。